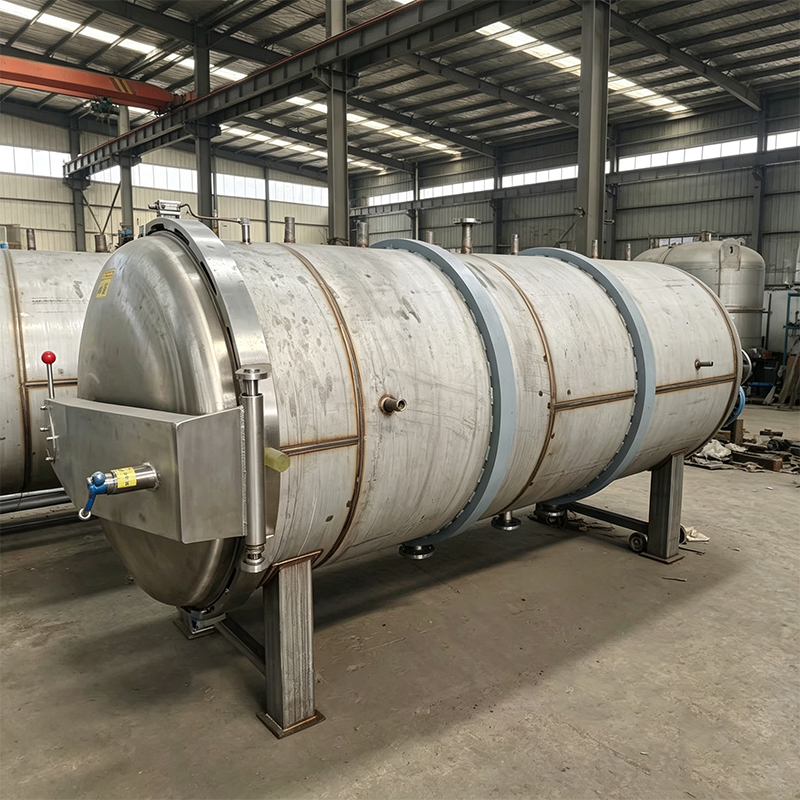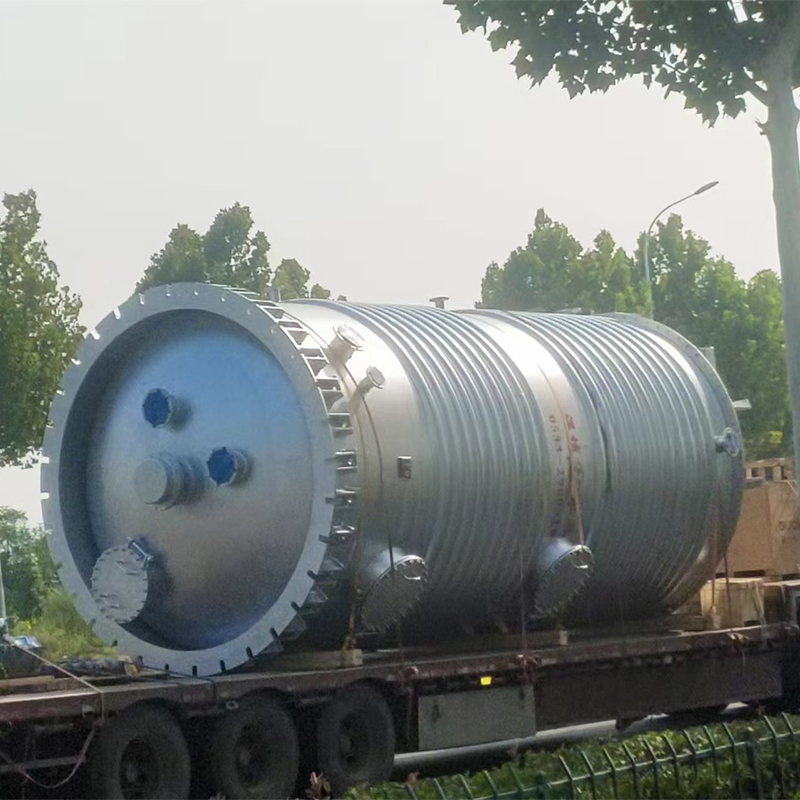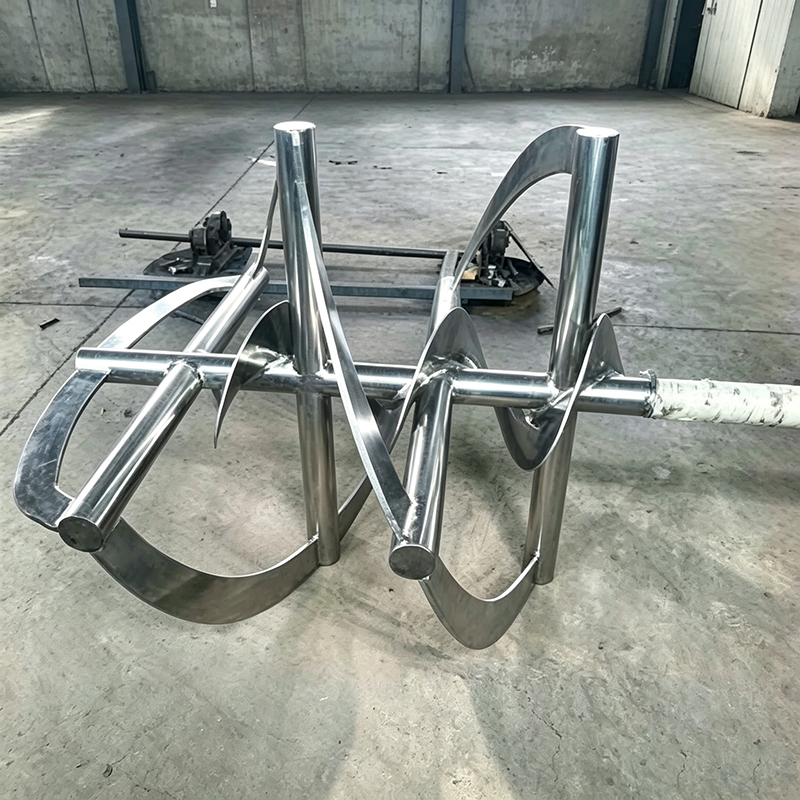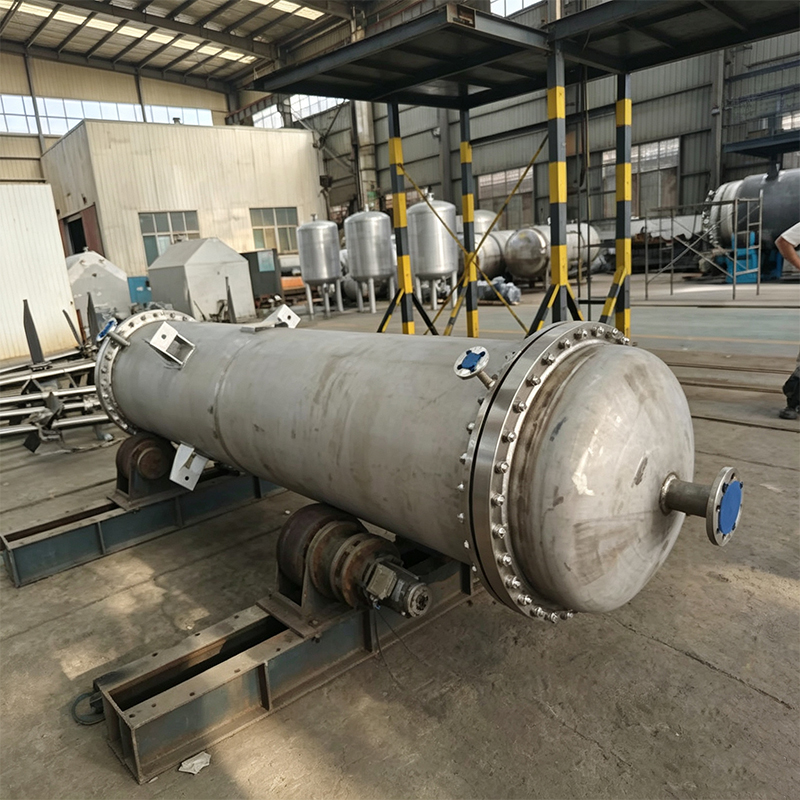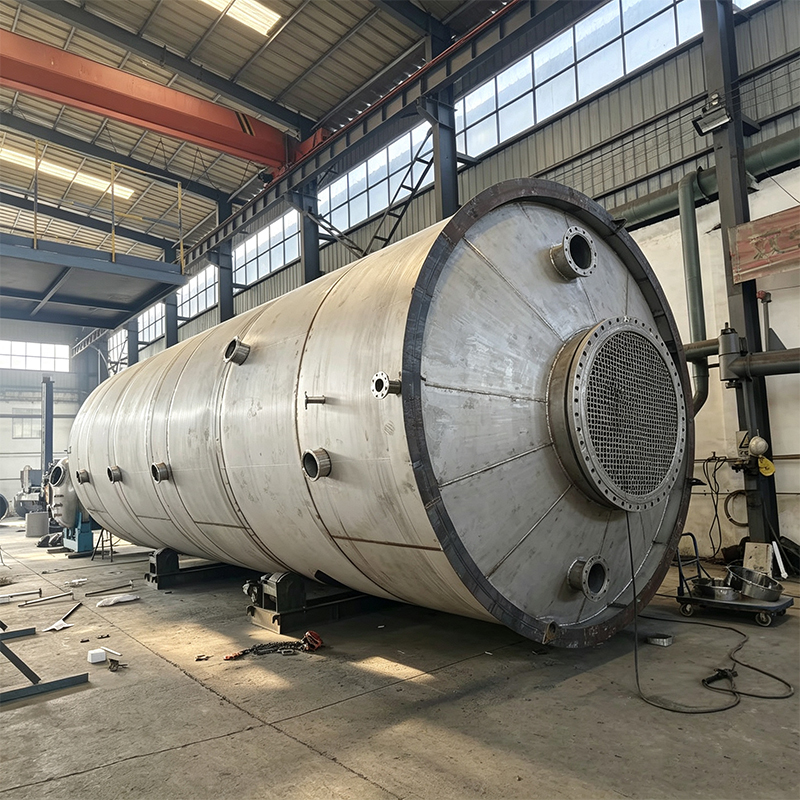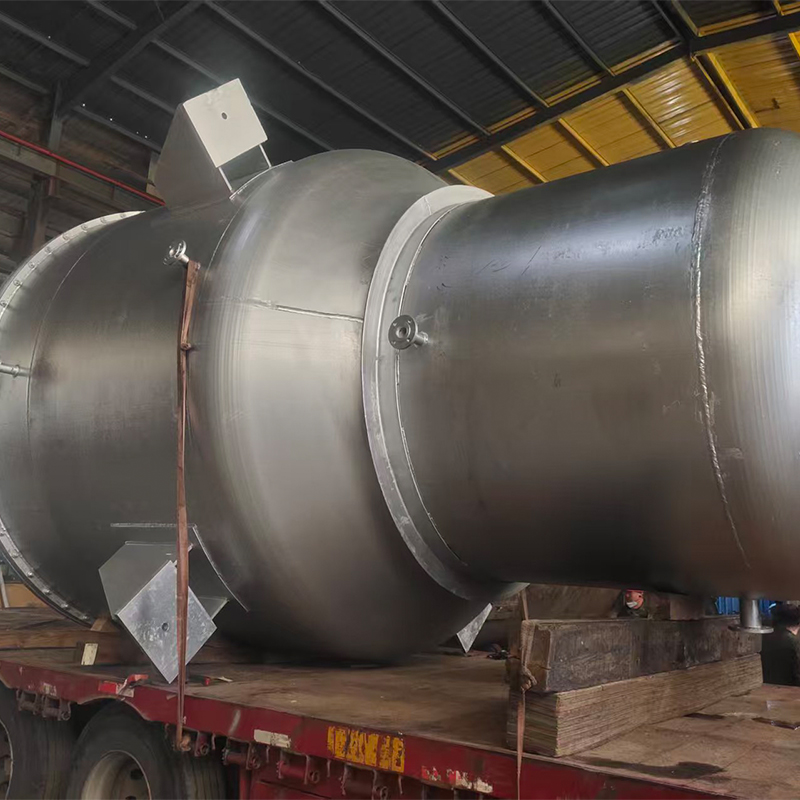
Купить Реактор из нержавеющей стали с электрообогревом 2026: Цена — Завод
2026-11-01
Честно говоря, когда я в последний раз держал в руках чертежи реактора из нержавеющей стали с электрообогревом для проекта 2026 года, меня поразила одна деталь: большинство поставщиков до сих пор продают нам технологии пятилетней давности, называя их «инновациями». Вы ищете цену напрямую от завода, но что вы реально получаете за свои рубли? В условиях, когда западные бренды ушли, а рынок наводнили китайские аналоги с сомнительной сертификацией, вопрос выбора оборудования перестал быть просто технической задачей. Это вопрос выживания вашего производства. Давайте разберемся, почему стандартный подход к покупке в 2026 году может стоить вам миллионов убытков.
Почему «заводская цена» в 2026 году — это ловушка для невнимательных
Вы видели эти объявления. Яркие заголовки кричат о скидках, прямых поставках и отсутствии посредников. Но давайте будем откровенны: в российской реальности 2026 года понятие «завод» стало слишком размытым. Многие компании, позиционирующие себя как производители, на деле являются лишь сборочными цехами, где китайские ТЭНы монтируются в корпуса из стали марки 08Х18Н10, закупленной на остатках складов. И вот тут начинается самое интересное.
Цена реактора с электрообогревом сегодня формируется не столько стоимостью металла, сколько сложностью системы управления. Если вам предлагают оборудование дешевле среднерынка на 20–30%, спросите себя: где производитель сэкономил? Скорее всего, на системе безопасности или качестве изоляции нагревательных элементов. Я лично сталкивался с ситуацией, когда «бюджетный» реактор в Подмосковье вышел из строя через три месяца зимней эксплуатации. Причина? Дешевая изоляция не выдержала перепадов температур, характерных для нашей климатической зоны.
Не дайте цифрам в смете ослепить вас. Дешевый реактор — это бомба замедленного действия.
Реальное состояние рынка нержавеющих реакторов: что скрыто за спецификациями
Рынок химического оборудования в России пережил тектонические сдвиги за последние два года. Если раньше мы ориентировались на немецкие стандарты DIN и американские ASME, то теперь вынуждены адаптироваться к новым реалиям. Однако это не значит, что качество должно падать. Напротив, требования к реакторам из нержавеющей стали с электрообогревом выросли многократно.
В 2025–2026 годах ключевым трендом стала энергоэффективность. Старые модели с простым резистивным нагревом потребляют катастрофическое количество электроэнергии. Новые заводские решения внедряют зонный обогрев с интеллектуальной регулировкой мощности. Но здесь есть подвох. Не каждый «завод» умеет это делать качественно. Мы проанализировали десятки предложений и выяснили, что только около 15% производителей действительно имеют собственную инженерную школу для разработки таких систем.
Что касается стали, то ситуация парадоксальная. Марка 12Х18Н10Т (аналог AISI 321) стала дефицитом из-за логистических разрывов. Многие производители перешли на 08Х18Н10 (AISI 304), утверждая, что разницы нет. Для многих процессов — да, разницы нет. Но если вы работаете с агрессивными средами при высоких температурах, эта замена может стать фатальной ошибкой. Коррозия не ждет, и она не читает ваши маркетинговые брошюры.
Технические нюансы, которые убивают ваш бюджет
Давайте копнем глубже. Электрообогрев реактора — это не просто «включил и греется». Это сложная термодинамическая система. Основная проблема, о которой молчат продавцы, — это неравномерность нагрева. В дешевых моделях возникают локальные перегревы стенки сосуда. Что это значит для технолога? Это значит, что продукт в зоне контакта со стенкой может пригорать, полимеризоваться или разлагаться, даже если датчик температуры в центре емкости показывает норму.
Я часто слышу вопрос: «А можно ли модернизировать старый реактор, установив новый электрообогрев?» Теоретически — да. Практически — почти всегда нет. Геометрия рубашки, толщина стенки, теплопроводность изоляции — все это рассчитывается под конкретный проект. Попытка навесить универсальный нагревательный мат на старый советский сосуд часто приводит к тому, что стеклоэмаль трескается от термического шока, либо металл «плывет».
Вот еще один момент, который редко обсуждают в открытых источниках. Система автоматики. В 2026 году хороший реактор должен иметь возможность интеграции в единую систему АСУ ТП предприятия через промышленные протоколы (Modbus, Profibus). Если завод предлагает вам управление через простой терморегулятор с кнопками «вкл/выкл», бегите оттуда. Это уровень прошлого десятилетия. Такое оборудование не даст вам нужной точности воспроизводимости процессов, которая критична для фармацевтики или тонкого органического синтеза.
Сравнительный анализ: чего ждать от разных ценовых сегментов
Чтобы вы не блуждали в темноте, я составил таблицу, основанную на реальных данных мониторинга поставок за первый квартал 2026 года. Обратите внимание на различия в гарантиях и сроках службы — именно здесь собаки зарыты.
| Параметр | Бюджетный сегмент (Китай/Сборка РФ) | Средний сегмент (Локализованное производство) | Премиум (Инжиниринговые центры РФ) |
|---|---|---|---|
| Материал корпуса | Часто AISI 304 без сертификата | AISI 321 / 12Х18Н10Т с паспортом | Спецсплавы по ТЗ, двойной контроль УЗИ |
| Тип обогрева | Простые ТЭНы, зонность низкая | Зонный обогрев, PID-регулирование | Интеллектуальный каскадный нагрев |
| Изоляция | Минвата, быстро слеживается | Базальтовые плиты, кожух из нержавейки | Вакуумная или многослойная композитная |
| Автоматика | Релейная, ручное управление | ПЛЛ среднего уровня, экран | Интеграция в SCADA, удаленный доступ |
| Гарантия | 6–12 месяцев (часто только на корпус) | 24 месяца комплексная | До 5 лет + сервисное обслуживание |
| Срок окупаемости | Высокий риск простоев | 1.5–2 года | За счет энергоэффективности до 1 года |
Глядя на эту таблицу, легко понять, почему «дешево» в итоге выходит дороже. Простой линии из-за выхода из строя одного ТЭНа в бюджетном реакторе может стоить больше, чем разница в цене между ним и качественным аналогом.
Фактор «Русской Зимы» и логистические риски
Вы можете удивиться, но климат играет решающую роль. Реактор, отлично работающий в Гуанчжоу, может категорически отказаться функционировать в Новосибирске или даже в Ленинградской области зимой. Проблема не в самой стали — она держит мороз хорошо. Проблема в гидравлике и электрике.
Конденсат. Вот главный враг электрообогрева в наших широтах. При резких перепадах температур внутри шкафа управления конденсируется влага. Если завод не предусмотрел качественную систему подогрева шкафа и влагозащиту класса не ниже IP54 (а лучше IP65 для уличной установки), короткое замыкание — вопрос времени. Я знаю случаи, когда новые реакторы сгорали при первом же пуске в январе просто потому, что их привезли с теплого склада на мороз, дали постоять час и включили.
Также стоит упомянуть логистику. Доставка крупногабаритного оборудования по России сейчас — тот еще квест. Цены на фрахт скачут непредсказуемо. Покупая реактор «по цене завода», уточните: входит ли в стоимость доставка до объекта и шеф-монтаж? Часто «заводская цена» оказывается таковой только на условиях самовывоза со склада в другом конце страны. А транспортировка емкости объемом 5 кубометров может стоить как половина самого аппарата.
Как выбрать надежного поставщика в 2026 году: чек-лист покупателя
Не верьте словам. Верьте документам и фактам. Перед тем как подписать договор на покупку реактора из нержавеющей стали с электрообогревом, пройдите по этому списку. Это спасет вам нервы и деньги.
- Запросите паспорт качества на сталь. Не общую декларацию, а конкретный сертификат на плавку, которая пойдет на ваш сосуд. Проверьте соответствие маркировке.
- Требуйте теплотехнический расчет. Производитель обязан предоставить расчет мощности обогрева с учетом теплопотерь в вашем конкретном регионе и типа изоляции продукта.
- Проверьте наличие запчастей. Спросите: «Если через год сгорит уникальный ТЭН вашей конструкции, сколько времени займет его изготовление?» Если ответ «месяца три», ищите другого партнера.
- Узнайте про сервис. Есть ли у завода выездные бригады? Работают ли они в вашем часовом поясе? Поддержка по телефону из другого конца света не поможет, когда у вас остановилось производство.
- Посетите производство (или закажите видео-тур). Посмотрите, как варят швы. Аккуратность сварки — индикатор общей культуры производства. Неровные швы часто ведут к коррозионному растрескиванию.
И еще один совет, который может показаться странным. Спросите у поставщика список их клиентов, работающих в похожих условиях, и позвоните им. Нет, не в отдел продаж, а главному инженеру. Люди обычно охотно делятся реальными проблемами, если спрашивать правильно. «Как ведет себя реактор в январе?» — этот вопрос скажет больше, чем любая брошюра.
Ценообразование: из чего складывается реальная стоимость
Давайте поговорим о деньгах. Почему цены на реакторы в 2026 году продолжают расти, несмотря на стабилизацию курса рубля? Дело не только в инфляции. Стоимость никеля и молибдена — ключевых компонентов нержавейки — остается волатильной. Но есть и скрытые факторы.
Сертификация. Получение разрешений Ростехнадзора на использование сосудов под давлением стало сложнее и дороже. Заводы, которые работают «в белую», закладывают эти расходы в цену. Те, кто работает в серой зоне, демпингуют, но вы покупаете кота в мешке. Стоит ли экономия 15% риска получить штраф и остановку производства инспектором? Думаю, ответ очевиден.
Также в цену закладывается НИОКР. Разработка эффективной системы электрообогрева требует инженерных часов. Если вы видите подозрительно низкую цену, возможно, перед вами типовое решение, которое не оптимизировано под вашу задачу. Типовое решение всегда менее эффективно, чем индивидуальное. Оно будет греть хуже или потреблять больше энергии.
Ориентировочный диапазон цен на рынке РФ в 2026 году (без учета доставки и монтажа):
- Лабораторные реакторы (до 50 л): от 150 000 до 400 000 рублей.
- Пилотные установки (100–500 л): от 600 000 до 1.5 млн рублей.
- Промышленные реакторы (1000–5000 л): от 2.5 млн до 8 млн рублей и выше.
Разброс колоссальный, и он обусловлен именно «начинкой»: автоматикой, качеством стали и сложностью системы обогрева.
Мой прогноз и финальное предупреждение
К чему все идет? Я уверен, что в ближайшие пару лет рынок разделится окончательно. С одной стороны будут массовые дешевые реакторы для некритичных процессов (например, смешивание воды с ПАВ). С другой — высокотехнологичные комплексы с полным цифровым двойником процесса, где каждый градус контролируется алгоритмом.
Если вы планируете покупать оборудование сегодня, не гонитесь за модными словами «нано» или «эко». Смотрите на суть. Реактор из нержавеющей стали с электрообогревом — это рабочая лошадка. Она должна пахать годами, а не стоять в музее неудачных покупок.
Главная ошибка, которую совершают многие закупщики сейчас, — это попытка сэкономить на этапе проектирования. «Возьмем стандартный, потом докрутим». Не получится. До крутить систему безопасности или изменить геометрию зоны нагрева постфактум практически невозможно без потери гарантии и целостности сосуда.
И последнее. Не бойтесь задавать неудобные вопросы продавцам. Спросите про утилизацию старых ТЭНов. Спросите, как они решают проблему дефицита комплектующих. Их реакция скажет вам о надежности больше, чем любые красивые цифры в презентации. В 2026 году выживает не тот, кто дешевле продает, а тот, кто честнее и технологичнее.
Выбирайте с умом. Ваше производство зависит от каждого градуса температуры в этом реакторе.