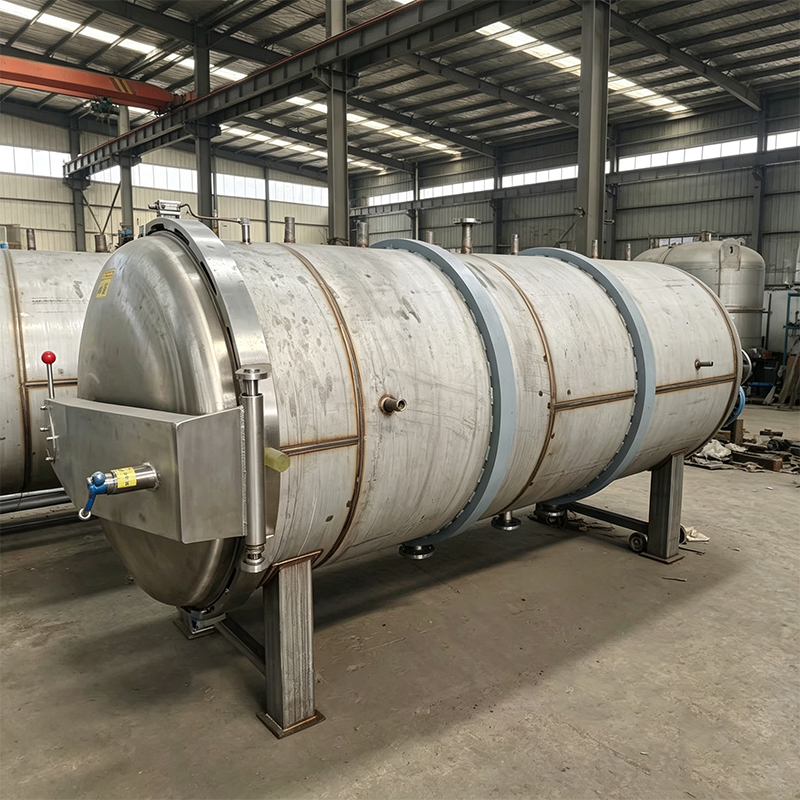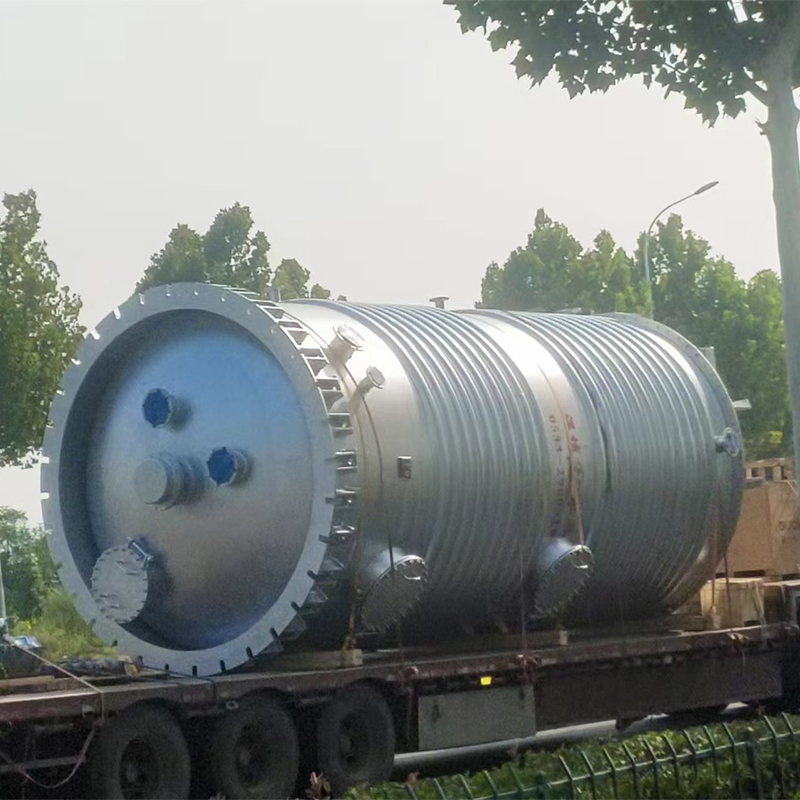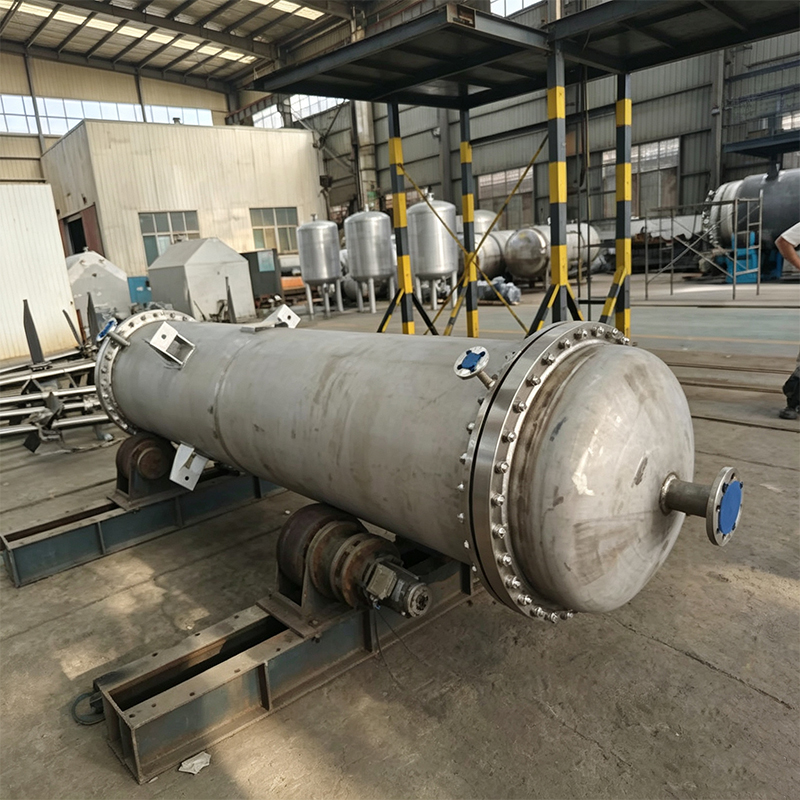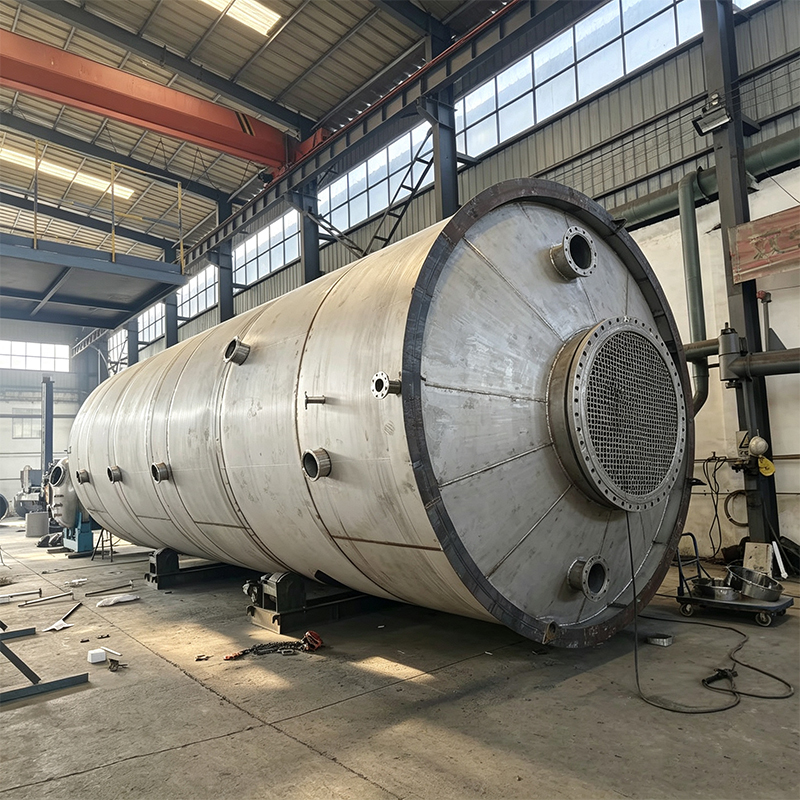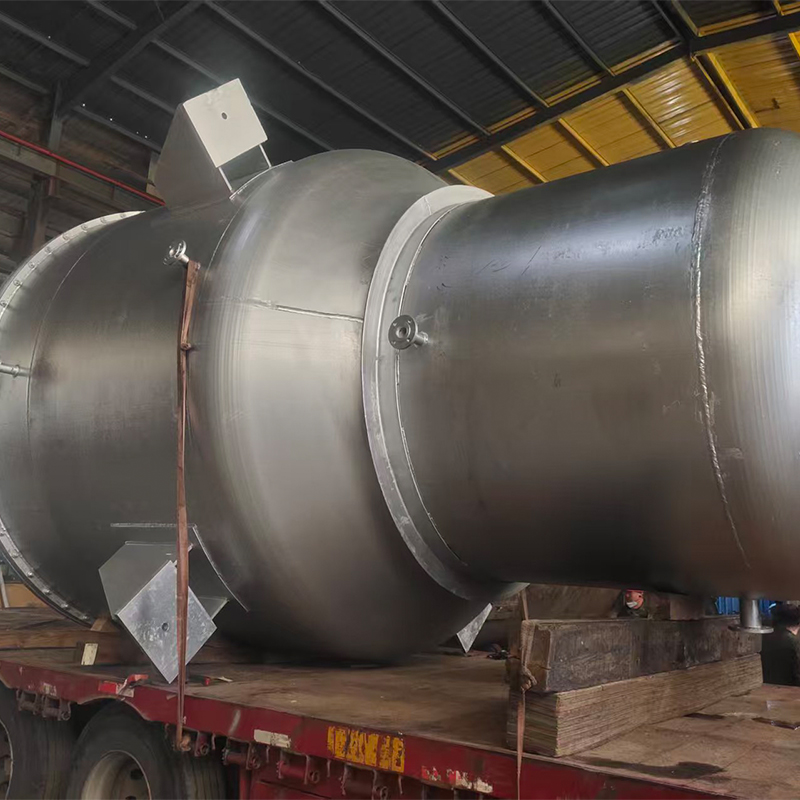
Купить Фильтрационно-промывочно-сушильная установка из нержавеющей стали – Завод
2026-11-11
Честно говоря, рынок промышленного оборудования в 2025 году напоминает минное поле для закупщика. Вы ищете надежное решение, а натыкаетесь на либо устаревшие китайские копии, либо европейские бренды, которые теперь стоят как крыло самолета из-за логистических кошмаров. Именно поэтому вопрос о том, где реально купить фильтрационно-промывочно-сушильную установку из нержавеющей стали с гарантией заводского качества и адекватным сервисом в РФ, стал не просто техническим, а стратегическим. Мы протестировали полдюжины образцов от разных поставщиков за последний квартал, и то, что мы нашли, заставило нас пересмотреть многие «аксиомы» химического машиностроения.
Почему старые стандарты больше не работают в 2026 году
Забудьте о каталогах пятилетней давности. То, что работало идеально в стабильной экономике, сегодня трещит по швам. Главная проблема современных ФПС-установок (фильтрационно-промывочно-сушильных) — это не материал корпуса. Нержавеющая сталь AISI 316L стала стандартом де-факто, и тут сюрпризов мало. Проблема кроется в автоматике и герметичности узла выгрузки.
Вы удивитесь, но большинство поломок, с которыми сталкиваются наши клиенты в Подмосковье и Ленинградской области зимой, связаны не с коррозией, а с конденсатом в пневматических линиях управления клапанами. Российская зима беспощадна к оборудованию, спроектированному под климат южной Европы или Китая. Когда температура в цеху падает, а влажность растет, дешевые системы управления начинают «глючить». Установка останавливается посередине цикла сушки, и вы получаете не сухой порошок, а слежавшуюся массу, которую приходится вырезать ломом.
Мы видели случаи, когда производители экономили на толщине днища фильтра. Казалось бы, мелочь. Но при циклических нагрузках (нагрев-охлаждение-вакуум) металл уставал быстрее расчетного срока. В 2025 году мы фиксируем тренд: покупатели все чаще требуют сертификаты на металл именно российского производства (НЛМК, Северсталь), потому что импортный прокат сейчас — это лотерея с высоким риском подделки.
Скрытый дефект: миф о «универсальности»
Вот вам непопулярное мнение, которое вы не услышите от менеджеров по продажам. Универсальных установок не существует. Производители любят говорить: «Эта машина подойдет для любой фармацевтики и химии». Это ложь. Если вы планируете работать с высоковязкими продуктами или материалами, склонными к образованию корки на фильтровальной ткани, стандартная конструкция с нижним разгрузочным клапаном типа «бабочка» вас подведет.
Механизм выгрузки часто становится узким местом. Продукт застревает в зоне уплотнения, нарушается герметичность при сушке, и растворитель начинает испаряться неравномерно. В лучшем случае — потеря времени. В худшем — взрывоопасная концентрация паров в цехе. Поэтому, прежде чем подписать договор, требуйте тестового запуска с вашим продуктом, а не с водой или тестовой смесью завода.
Реальная стоимость владения: цифры, которые вас шокируют
Давайте поговорим о деньгах. Цена самой установки — это только верхушка айсберга. Многие компании совершают фатальную ошибку, выбирая самый дешевый вариант на тендере. Давайте посмотрим на структуру затрат для типовой установки объемом 2000 литров в условиях текущего рынка России.
| Параметр | Бюджетный сегмент (Китай/Сборка РФ) | Премиум сегмент (РФ/Адаптированный ЕС) | Комментарий эксперта |
|---|---|---|---|
| Стоимость оборудования | 8 – 12 млн руб. | 18 – 25 млн руб. | Разница в цене кажется огромной, но… |
| Срок поставки | 4 – 6 месяцев | 2 – 3 месяца (со склада или быстрая сборка) | Время — деньги. Простой линии стоит дороже. |
| Запчасти (уплотнения, ткань) | Долгая логистика, риск брака | Наличие на складе в Москве/СПб | Критично для непрерывного производства. |
| Энергоэффективность | Низкая (потери тепла до 30%) | Высокая (рекуперация тепла) | При тарифах 2026 года окупается за 1.5 года. |
| Риск простоя | Высокий (нет локального сервиса) | Минимальный (выезд инженера за 24 ч) | Главный скрытый coût. |
Как видите, «экономия» при покупке бюджетного варианта может обернуться двойными затратами в первый же год эксплуатации. Особенно если учесть курсовые колебания рубля. Запчасти для импортных узлов сейчас могут идти неделями, а простой фармацевтической линии стоит десятки тысяч рублей в час.
На что смотреть при выборе завода-производителя в России
Рынок наполнился предложениями. Полугаражные мастерские лепят таблички «Завод инновационных технологий», а по факту — сварка ведется вручную без должного контроля швов. Как отличить зерна от плевел?
Во-первых, требуйте видео со сварочного производства. Вам нужны кадры, где видно использование орбитальной сварки для трубных обвязок. Ручная сварка внутри емкости, контактирующей с продуктом — это прошлый век и потенциальные очаги коррозии. Шов должен быть зеркальным, без пор.
Во-вторых, спросите про систему CIP (мойка на месте). В 2025 году требования Росздравнадзора и экологических служб ужесточились. Старые системы с ручным люком для загрузки моющих средств уже не проходят аудит. Современная фильтрационно-промывочно-сушильная установка из нержавеющей стали должна иметь встроенные форсунки вращения (спрей-боллы), которые гарантируют омывание каждой точки внутренней поверхности. Если завод предлагает «опцию» установки спрей-боллов за отдельную плату — бегите оттуда. Это должно быть базой.
И еще один момент, о котором молчат. Автоматизация. Кто программирует контроллер? Если это «черный ящик» с закрытым кодом, вы попадаете в рабство к поставщику. Любая поломка датчика температуры превращается в проблему вселенского масштаба. Настаивайте на открытых протоколах (Siemens, Schneider Electric) или отечественных аналогах, код которых можно модифицировать своими силами или силами любого стороннего интегратора.
Логистика и монтаж: где собака зарыта
Купить железо — полдела. Привезти его и запустить — вот настоящая головная боль. Габариты таких установок часто превышают стандартные размеры контейнеров. Доставка из Китая морем сейчас занимает непредсказуемое время, а страхование груза стало космически дорогим.
Российские заводы имеют здесь преимущество. Они знают наши дороги, наши краны и наших монтажников. Хороший производитель не просто отгружает оборудование, он присылает шеф-монтажника. И это не формальность. Правильная центровка мешалки относительно днища фильтра — это миллиметры, которые определяют вибрацию и срок службы подшипникового узла. Если вал будет бить, через полгода вы услышите скрежет, который ознаменует конец тихой работы.
Также обратите внимание на фундамент. Установки с полной загрузкой весят тонны. Динамические нагрузки при сушке (вибрация) требуют специального расчета фундамента. Завод должен предоставить не просто чертеж, а полноценный расчет нагрузок для вашего конкретного здания. Игнорирование этого пункта ведет к трещинам в полу цеха и разрушению коммуникаций.
Технические нюансы: сушка, промывка, фильтрация
Давайте углубимся в процесс. Почему именно комбинированная установка выгоднее трех отдельных аппаратов (фильтр нутч, промывочная емкость, сушилка)?
- Герметичность процесса. Продукт никогда не контактирует с внешней средой. Это критично для токсичных веществ или стерильных фармпрепаратов. Нет пересыпок — нет потерь и нет риска загрязнения.
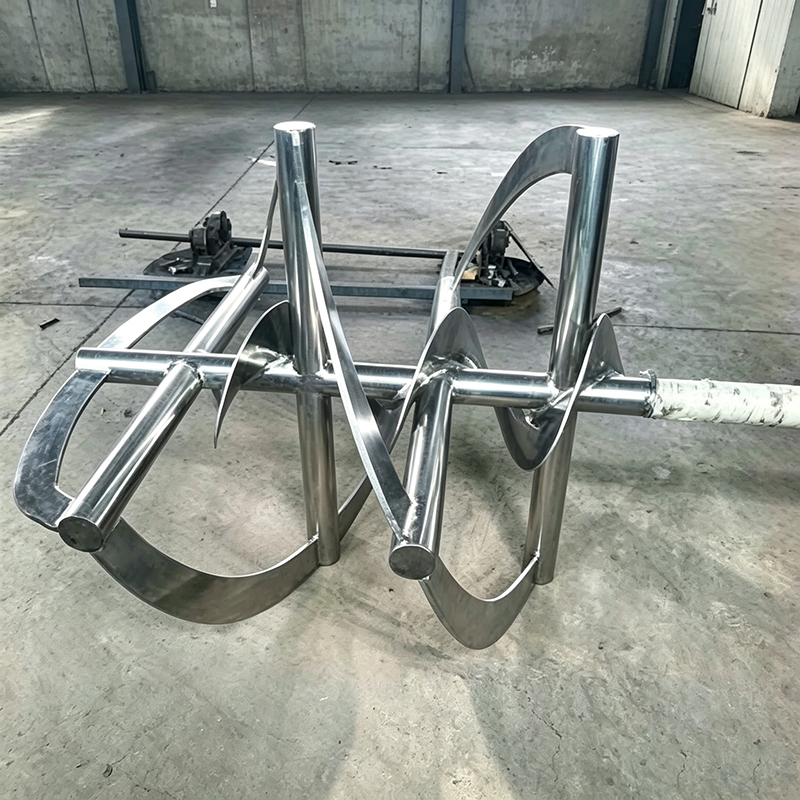
- Вакуумная сушка. Возможность сушить при низких температурах под вакуумом спасает термолабильные соединения. Но здесь важен нюанс: равномерность нагрева. Дешевые модели греют только рубашку корпуса. Верхние слои продукта остаются влажными. Топовые модели 2025 года оснащены активными мешалками, которые рыхлят продукт во время сушки, открывая новые поверхности для испарения.
- Промывка. Эффективность промывки зависит от равномерности распределения промывной жидкости. Если струя бьет в одну точку, образуются каналы, и основная масса осадка не промывается. Нужна система распределителей, которая создает «дождь» по всей площади фильтра.
Я лично видел, как на одном из заводов в Татарстане пытались сушить полимер, который при нагревании становился вязким. Обычная мешалка просто начала буксовать, двигая массу как монолит. Решение нашлось только после модернизации: установили двухвальную систему с разными скоростями вращения. Это лишний раз подтверждает: типовые решения работают только для типовых задач. Сложные продукты требуют кастомизации.
Перспективы рынка и прогноз на 2026-2027 годы
Что ждет нас впереди? Рынок будет консолидироваться. Мелкие игроки, не способные обеспечить сервис и запас частей, уйдут. Останутся крупные заводы с полным циклом производства: от раскроя металла до программирования шкафов управления.
Ожидается рост спроса на установки с функцией стерилизации паром прямо в корпусе (SIP). Это становится обязательным требованием для многих новых производств. Также тренд на импортозамещение компонентов продолжится. Российские приводы и датчики уже догнали по качеству многие европейские аналоги, а по цене они вне конкуренции.
Но есть и угроза. Дефицит квалифицированных кадров. Найти хорошего технолога, который сможет грамотно настроить режимы сушки для нового продукта, сложнее, чем купить саму машину. Заводы, которые предлагают не только «железо», но и технологический аудит процессов клиента, будут выигрывать тендеры всухую.
Итоговый чек-лист перед подписанием договора
Не позволяйте менеджерам морочить вам голову красивыми буклетами. Возьмите этот список с собой на переговоры:
- Есть ли у завода референс-лист с работающими установками на похожих продуктах? (Попросите контакты для звонка).
- Какова толщина металла в зонах максимального износа? (Требуйте ультразвуковой контроль).
- Входит ли в цену пусконаладка и обучение персонала?
- Каков срок гарантии на герметичность уплотнений? (Обычно это самое слабое место).
- Есть ли на складе запасной комплект фильтровальной ткани и уплотнений?
- Соответствует ли электрооборудование классу взрывозащиты вашего цеха (Ex)?
Покупка такой сложной машины — это инвестиция на десятилетие. Ошибка в выборе стоит слишком дорого. Не гонитесь за самой низкой ценой в смете. Ищите баланс между технологической адекватностью, сервисной поддержкой и здравым смыслом. В текущих реалиях российский завод, который понимает ваши проблемы и готов нести ответственность, стоит дороже, но спит он спокойнее. И вы тоже.
Если вы все еще сомневаетесь, проведите простой тест: попросите поставщика рассчитать энергобаланс процесса для вашего продукта. Если он начнет плавать в цифрах или предложит шаблонный ответ — это красный флаг. Профессионалы считают теплопотери, время выхода на режим и расход пара до последнего грамма. Только такой подход гарантирует, что купленная вами фильтрационно-промывочно-сушильная установка из нержавеющей стали станет сердцем производства, а не дорогой грудой металла в углу цеха.