Оборудование из нержавейки для химии на заказ 2026 – Завод
2026-11-13
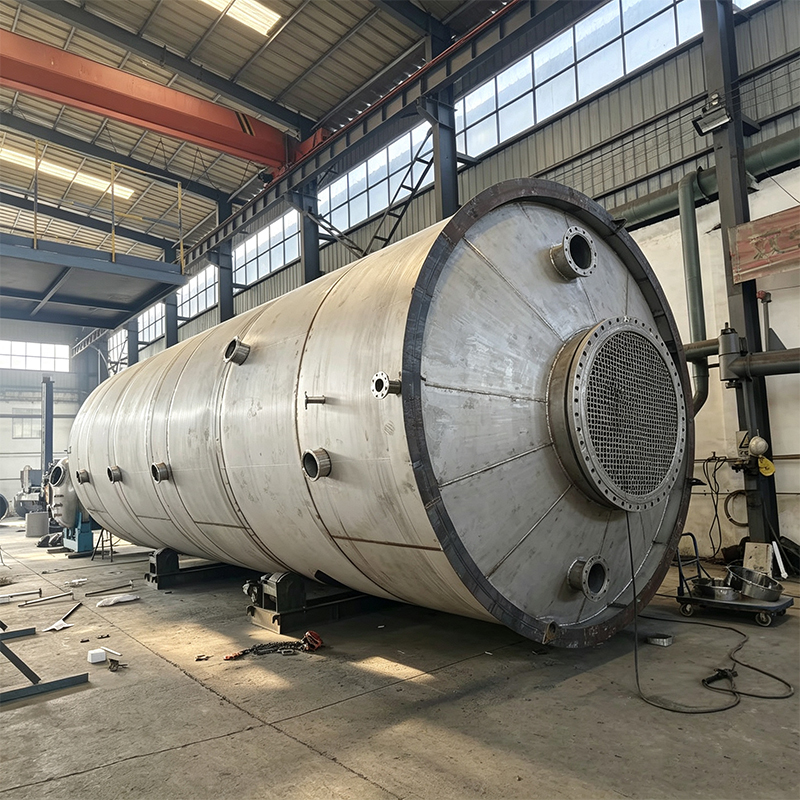
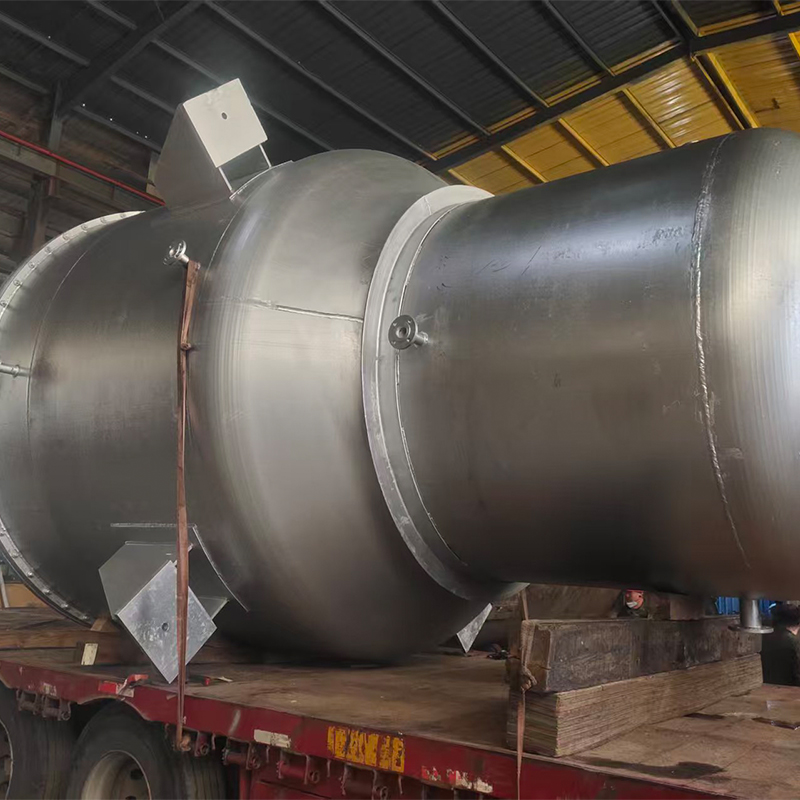
Честно говоря, рынок химического оборудования в России переживает сейчас такой шторм, какого не было со времен перестройки. Если вы думаете, что оборудование из нержавеющей стали по индивидуальному заказу для химической отрасли — это просто «купить бак и забыть», то у меня для вас плохие новости: в 2026 году этот подход приведет к прямым финансовым потерям и, возможно, к остановке производства на месяцы. Мы проанализировали десятки заявок от заводов от Калининграда до Владивостока и увидели одну пугающую тенденцию: большинство предприятий заказывают емкости по старым чертежам 2010-х годов, не учитывая ни новые агрессивные реагенты, ни реальные возможности российской металлургии после санкций.
Почему «европейское качество» в 2026 году — это миф, который стоит дорого
Давайте снимем розовые очки. Еще пять лет назад инженер на заводе мог сказать: «Бери немецкий сварочный аппарат, ставь итальянскую автоматику, и будет счастье». Сегодня? Сегодня цепочки поставок рухнули, а те единицы оборудования, которые еще можно найти «параллельным импортом», стоят в три раза дороже и не имеют гарантии. Более того, сервисное обслуживание западных брендов в РФ фактически исчезло.
Я недавно разговаривал с главным технологом крупного нефтехимического кластера в Татарстане. Он признался мне неофициально: «Мы пытались купить реактор в Китае, думая, что экономим. В итоге spent полгода на доработку швов, потому что их сталь 304 не держала нашу температуру в минус 40 зимой».
Вот здесь и кроется главная проблема. Оборудование из нержавеющей стали по индивидуальному заказу для химической отрасли должно проектироваться не под «среднюю температуру по больнице», а под конкретную географию и конкретную химию. Российский климат — это отдельный вызов. То, что работает в теплой провинции Гуандун, может стать хрупким как стекло в условиях сибирской зимы или агрессивной среды НПЗ в Поволжье.
Реальность российского рынка нержавейки: цифры и факты
Что происходит с металлом? Заводы «Северсталь», НЛМК и ЧТПЗ научились делать отличную сталь. Но есть нюанс. Маркировка стала запутанной. Вы заказываете AISI 316L, а получаете аналог 03Х17Н14М3, который, казалось бы, тот же самый. Но на практике разница в содержании молибдена даже на 0,1% может убить ваш резервуар за год работы с хлоридами.
В 2025–2026 годах мы наблюдаем сдвиг парадигмы. Заказчики наконец-то начали требовать не просто «сертификат», а полный трассируемый паспорт плавки. И это правильно. Потому что брак в химии — это не просто дырка в баке. Это экологическая катастрофа и уголовная ответственность.
Сколько это стоит сейчас? Разброс цен колоссальный. Простой накопительный бак объемом 5 кубов может стоить от 450 000 рублей у гаражного производителя, который варит «на глаз», и до 1,8 млн рублей у сертифицированного завода с автоматической орбитальной сваркой и рентген-контролем каждого шва. Экономия в моменте покупки часто оборачивается тройными затратами на ремонт через полгода.
Скрытый враг: почему геометрия важнее марки стали
Вот вам «анти-консенсус», о котором молчат продавцы. Все бегают за маркой стали, забывая про геометрию и обработку поверхности. Знаете, где чаще всего начинается коррозия в российском оборудовании? Не в теле листа, а в зонах термического влияния шва и в мертвых зонах конструкции.
Многие местные цеха до сих пор используют ручную аргонодуговую сварку там, где нужна автоматика. Человек устает. Человек дрогнет рукой. В результате получается «чешуйчатый» шов, который идеально собирает на себя продукты реакции. В пищевой химии это бактерии, в большой химии — ускоренная питтинговая коррозия.
Я видел фото резервуаров, которые проржавели за 8 месяцев. Внутри? Гладкая зеркальная поверхность. Снаружи? Краска. А проблема была в том, что при изготовлении днища не соблюли радиус перехода. Возникло напряжение металла, которое в сочетании с вибрацией насосов привело к стресс-коррозионному растрескиванию. И никакая супер-дорогая сталь AISI 904L тут не помогла бы.
Запомните: при заказе индивидуального оборудования в 2026 году ваш первый вопрос инженеру должен быть не «какая сталь?», а «какой метод сварки и какой класс чистоты поверхности Ra вы гарантируете?».
Таблица: Сравнение технологий изготовления для разных сред
| Параметр | Бюджетный сегмент (Гараж/Мелкий цех) | Заводское исполнение (Высокий стандарт 2026) | Риск для производства |
|---|---|---|---|
| Тип сварки | Ручная TIG (WIG), зависимость от человеческого фактора | Автоматическая орбитальная сварка, лазерная гибридная сварка | Высокий риск непровара и пор в бюджетном варианте |
| Контроль швов | Визуальный осмотр, выборочно капиллярный контроль | 100% рентген или ультразвук + эндоскопия внутренних полостей | Скрытые дефекты могут привести к внезапному разгерметизации |
| Обработка поверхности | Шлифовка лепестковыми кругами (риски остаются) | Электрохимическое полирование, дробеструйная обработка | Шероховатость >0.8 мкм способствует налипаю осадков |
| Документация | Общий сертификат на партию листов | Индивидуальный паспорт на изделие с привязкой к плавкам | Невозможность доказать соответствие техрегламентам при проверке |
| Срок изготовления | Быстро (1-2 недели), но часто с нарушением технологии | От 4 до 12 недель в зависимости от сложности | Спешка — главный враг качества в химмашиностроении |
Локализация и сервис: где вы потеряете деньги зимой
Давайте поговорим о том, что действительно болит. Представьте: у вас стоит реактор, сделанный по индивидуальному проекту. Через два года выходит из строя датчик уровня или начинает течь уплотнение люка-лаза. Если оборудование импортное (даже китайское с шильдиком «Made in PRC»), вы ждете запчасти месяц. А если завод-изготовитель находится в другом часовом поясе и не говорит по-русски?
В России ситуация меняется. Крупные игроки, такие как заводы в Белгородской области, Татарстане или Свердловской области, начинают предлагать полный цикл. Это значит, что они не просто варят бак, они:
- Проводят гидравлические испытания на вашей площадке или у себя в цеху с выдачей протокола.
- Дают реальную гарантию на швы — не 1 год, а до 5 лет при соблюдении условий эксплуатации.
- Имеют склад расходников (уплотнения, патрубки) именно под ваши типоразмеры.
Это критически важно. Я знаю случай, когда простой линии из-за ожидания импортного фланца обошелся предприятию дороже, чем стоимость самого резервуара. Поэтому при выборе подрядчика смотрите не на красивую картинку в каталоге, а на карту сервисных инженеров. Есть ли у них бригада, которая может выехать в Норильск или в Краснодар за 48 часов?
Ценообразование: из чего складывается стоимость в 2026 году
Многие удивляются, почему цена на оборудование из нержавеющей стали по индивидуальному заказу для химической отрасли так скачет. Давайте разберем «внутрянку». Листовая сталь — это только 30-40% стоимости. Остальное — это трудоемкость.
Если вам нужен сосуд, работающий под давлением выше 0,07 МПа, вы попадаете под жесткие требования Ростехнадзора (ФНП). Это означает:
— Обязательную разработку конструкторской документации (КМ и КМД) с печатью лицензированного проектного бюро.
— Аттестацию сварщиков НАКС (уровень не ниже II).
— Входной контроль каждой партии металла с лабораторным анализом спектрометром.
Все это стоит денег. Дешевое предложение почти всегда означает, что производитель либо работает «в серую» без лицензии (что грозит вам штрафами и опечатыванием оборудования), либо использует пересортицу металла. Например, вместо дорогой кислотостойкой стали ставят пищевую, которая внешне неотличима, но растворяется в первой же партии кислоты.
Как заказать и не ошибиться: чек-лист для главного инженера
Вы решили обновить парк или запустить новую линию. Что делать прямо сейчас? Не звоните первым попавшимся в Яндекс. Действуйте системно.
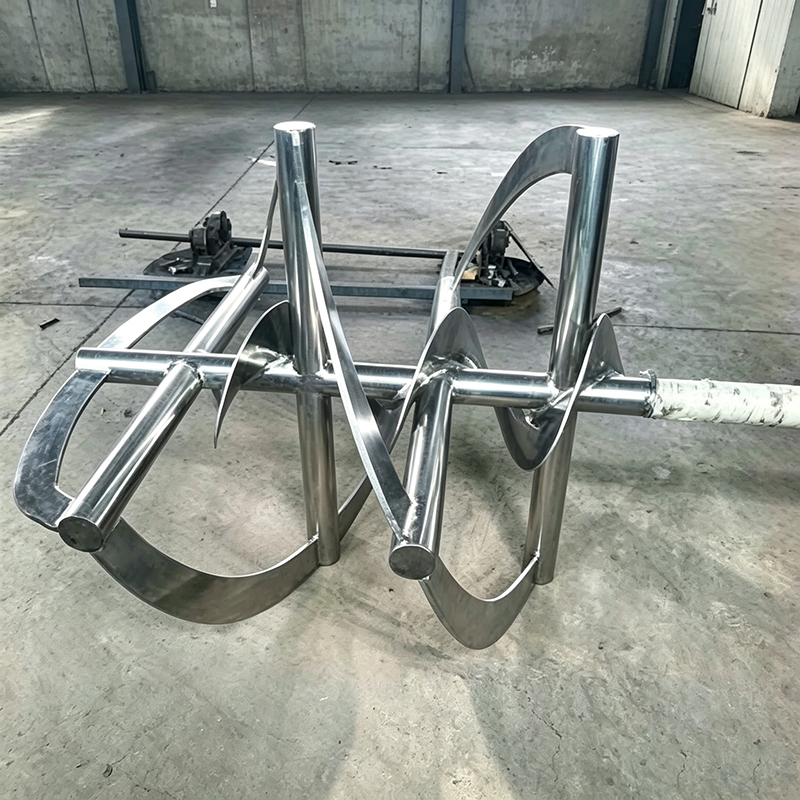
Во-первых, подготовьте техническое задание (ТЗ). Не копируйте старые проекты. Укажите реальные параметры среды: температуру (минимальную и максимальную), давление, плотность продукта, наличие абразивных частиц. Если продукт пенится или кристаллизуется — напишите об этом сразу. Это повлияет на конструкцию мешалки и форму днища.
Во-вторых, запросите референс-лист. Попросите показать похожие объекты, которые работают уже более 3 лет. Лучше съездить и посмотреть своими глазами. Потрогайте швы. Посмотрите, нет ли следов коррозии под изоляцией.
В-третьих, обратите внимание на сроки. Хорошее индивидуальное оборудование нельзя сделать за неделю. Если вам обещают сложный реактор за 10 дней — бегите. Это значит, что у них нет очереди, либо они будут нарушать технологию термообработки (отпуска), чтобы сдать заказ быстрее. А отсутствие отпуска снимает напряжения в металле, делая его подверженным коррозии.
Перспективы: что ждет отрасль в ближайшие 2 года?
Мы входим в эру «умной нержавейки». Нет, это не фантастика. В 2026 году передовые российские заводы начинают внедрять датчики коррозии прямо в тело аппарата при производстве. Вы сможете в режиме онлайн видеть, как истончается стенка резервуара, и планировать замену до аварии.
Также растет спрос на модульные решения. Вместо того чтобы строить огромный цех под один реактор, заказывают готовые блочные установки (скид-монтаж), собранные на раме из нержавеющей стали. Это ускоряет запуск в разы и позволяет легко масштабировать производство.
Но самое главное изменение — это отношение к качеству. Эпоха «и так сойдет» закончилась. Химия стала сложнее, цены на сырье выше, и цена ошибки стала неподъемной. Оборудование из нержавеющей стали по индивидуальному заказу для химической отрасли превращается из простого «железа» в высокотехнологичный актив, требующий партнерского отношения с производителем.
Не экономьте на проекте. Не экономьте на контроле швов. И выбирайте тех, кто несет ответственность своим именем и репутацией, а не просто отгружает металл. В конце концов, ваш бизнес зависит от надежности этих баков гораздо больше, чем вы думаете.
И последнее. Перед подписанием договора обязательно проверьте, включена ли в стоимость шеф-монтажная помощь. Поверьте опытному человеку: лучше пусть инженер завода приедет и лично проконтролирует стыковку труб, чем потом ваши монтажники будут греть кривые фланцы паяльной лампой, надеясь на авось.
Источники данных и нормативная база, использованные при подготовке материала (для углубленного изучения):
Официальный сайт Ростехнадзора (ФНП по сосудам под давлением)
Аналитика рынка черных и цветных металлов РФ (MetalInfo)
Национальное Агентство Контроля Сварки (Реестр аттестованных специалистов)
Отчеты по состоянию химической промышленности России 2025-2026