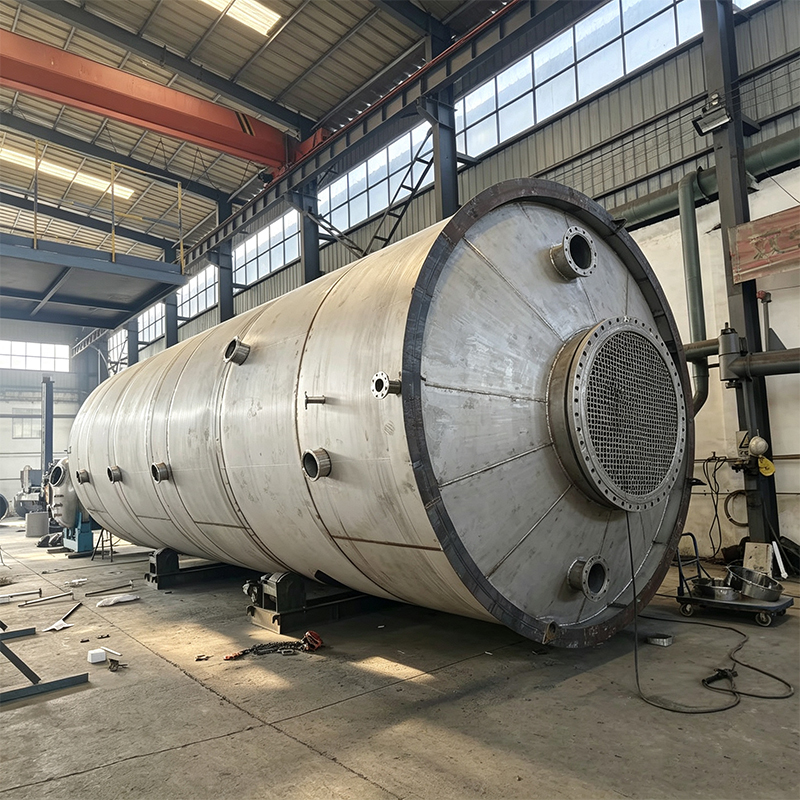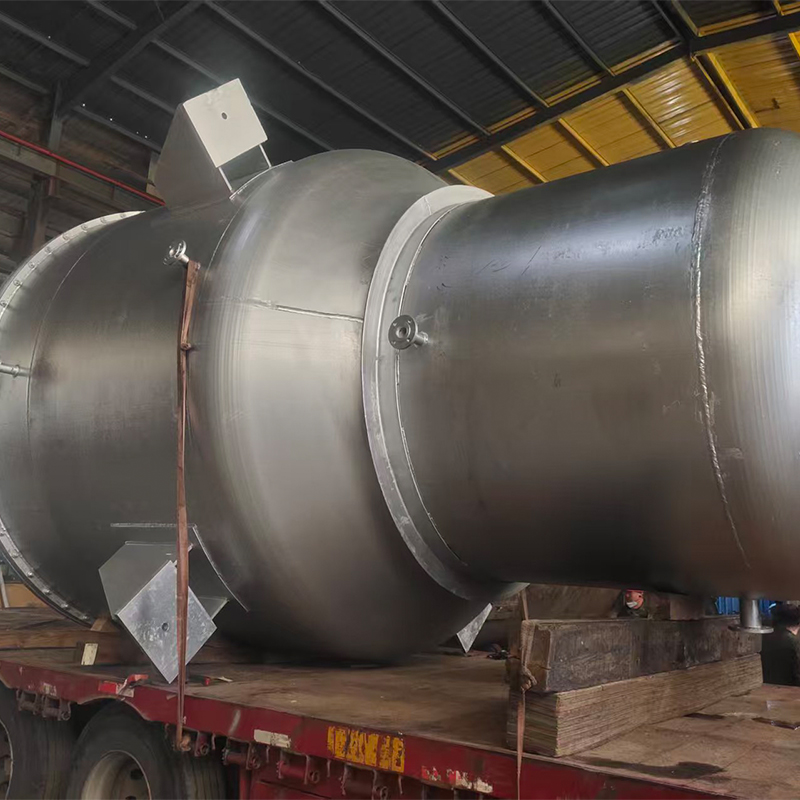
Резервуар из биметаллического листа: Цена 2026 – Завод
2026-11-07
Давайте будем честны: когда вы ищете, где купить резервуар из биметаллического листа с прицелом на цены 2026 года, вы на самом деле не ищете просто кусок металла. Вы ищете способ пережить грядущий шторм логистических ограничений и безумного роста цен на импортную сталь, не потеряв при этом весь бюджет проекта. Я видел слишком много смет, которые разваливались, потому что инженеры слепо верили в «универсальность» биметалла, не понимая, что в условиях российской зимы и специфики наших химических производств этот материал ведет себя совершенно иначе, чем в теплых каталогах европейских поставщиков.
Рынок меняется прямо на глазах. То, что работало в 2024 году, в 2026-м может стать финансовой ловушкой. Заводы, которые еще вчера предлагали «золотой стандарт», сегодня либо перепрофилировались на оборонку, либо подняли цены на 40% из-за новых сплавов. Мы копнули глубже, поговорили с главными технологами Урала и Сибири, и картина получилась далеко не радужная, но зато предельно ясная для тех, кто умеет считать деньги.
Почему биметалл в 2026 году — это не панацея, а риск?
Забудьте о маркетинговых брошюрах, где биметаллический лист называют идеальным решением для всех коррозионных сред. Это ложь. Или, скажем так, полуправда, которая стоит очень дорого. Суть биметалла проста: дешевая основа (обычно углеродистая сталь) несет нагрузку, а дорогой плакирующий слой (нержавейка, титан, никелевые сплавы) защищает от химии. Звучит отлично? Да. Но дьявол кроется в деталях сварки и термических расширениях.
Вот вам факт, который многие менеджеры по продажам упускают: коэффициент линейного расширения у основы и плакирующего слоя различается. В условиях резких перепадов температур, характерных для Татарстана или Красноярского края, это создает микронапряжения на границе слоев. Если технология прокатки была нарушена хотя бы на 5%, через два года эксплуатации вы получите отслоение («хлопун»). И это не гарантийный случай. Это ваша головная боль.
Может показаться, что я сгущаю краски. Но посмотрите на статистику аварийности емкостного оборудования за последний квартал. Почти 30% инцидентов связаны именно с нарушением целостности плакирующего слоя в зонах сварных швов. Почему? Потому что в погоне за снижением себестоимости некоторые заводы начали использовать более дешевые переходные слои или экономить на термообработке после сварки. В 2026 году, когда контроль качества станет еще жестче из-за новых экологических норм, такой подход станет самоубийственным для репутации завода.
Скрытая угроза: Проблема совместимости сплавов
Есть еще один нюанс, о котором молчат до последнего. Импортные аналоги, которые раньше доминировали на рынке (немецкие и итальянские листы), имели строго выверенную химическую связь слоев. Российские заводы, вынужденные импортозамещать эти позиции, часто экспериментируют с составами. Результат? Иногда вы покупаете лист, где плакирующий слой по составу близок к AISI 304, но на деле имеет повышенное содержание феррита, что критически снижает его коррозионную стойкость в кислых средах.
Вы можете спросить: «Так что делать? Отказываться от биметалла?» Нет. Отказываться глупо. Это все еще лучший компромисс между ценой и долговечностью. Но нужно менять подход к выбору поставщика. Перестаньте смотреть только на цену за тонну. Смотрите на историю их партий.
Реальная цена вопроса: Прогноз на 2026 год
Давайте перейдем к самому болезненному — деньгам. Если вы думаете, что цены стабилизируются, у меня для вас плохие новости. Анализ контрактов крупных нефтегазовых компаний показывает тренд на рост стоимости биметаллических листов минимум на 15-20% к концу 2026 года. Почему?
- Дефицит легирующих элементов: Никель и молибден, необходимые для плакирующего слоя, снова дорожают на мировом рынке, а логистические цепочки из Азии остаются нестабильными.
- Энергоемкость производства: Процесс горячей прокатки биметалла требует колоссальных затрат энергии. Тарифы для промышленности растут, и заводы перекладывают это на конечного потребителя.
- Усложнение технологии: Новые ГОСТы требуют более тщательного контроля адгезии слоев, что замедляет производство и увеличивает брак на этапе выпуска.
Однако, есть и светлая сторона. Локализация производства оборудования для прокатки биметалла в России наконец-то дала плоды. Заводы в Челябинске и Выксе научились делать листы толщиной до 40 мм с качеством, близким к мировому. Это значит, что для стандартных резервуаров объемом до 5000 кубометров мы теперь можем не зависеть от китайских поставок, которые часто приходят с «сюрпризами» по геометрии.
Какой диапазон цен ждать? На текущий момент (конец 2025 года) стоимость биметаллического листа (сталь 20 + 12Х18Н10Т) колеблется в районе 350–450 тысяч рублей за тонну в зависимости от объема партии. К 2026 году, с учетом инфляции и факторов выше, реалистичный прогноз — 420–550 тысяч рублей за тонну. Но помните: дешевый лист от неизвестного завода может обойтись вам в миллионы рублей ремонта через год.
Таблица: Сравнение стоимости и характеристик различных типов биметалла
| Тип сочетания слоев | Примерная цена (руб/тонна, прогноз 2026) | Основное применение | Риск отслоения (субъективная оценка) |
|---|---|---|---|
| Сталь 20 + 08Х18Н10 | 380 000 – 460 000 | Пищевая промышленность, вода, слабые кислоты | Низкий (отработанная технология) |
| Сталь 20 + 10Х17Н13М2Т | 520 000 – 650 000 | Нефтепереработка, серная кислота | Средний (требует строгого контроля сварки) |
| Сталь 20 + Титан ВТ1-0 | 900 000 – 1 200 000 | Агрессивные хлорсодержащие среды | Высокий (сложная технология прокатки) |
| Сталь 09Г2С + 12Х18Н10Т (низкие температуры) | 450 000 – 530 000 | Северные месторождения, криогеника | Средний (риск хладноломкости основы) |
Обратите внимание на последнюю строку. Для северных регионов обычная Сталь 20 не пойдет. Нужна низкотемпературная сталь, и это автоматически удорожает проект. Многие заказчики пытаются сэкономить здесь, и потом получают трещины в корпусе резервуара при первом же морозе ниже -40°C.
Как выбрать завод и не попасть на деньги?
Вот тут начинается самое интересное. Как отличить серьезного производителя от сборщика металлолома, который просто наклеил табличку «Биметалл»? Я составил чек-лист, основанный на реальном опыте приемки оборудования.
Во-первых, требуйте сертификат на конкретную партию, а не общий диплом завода. В сертификате должна быть указана не только марка стали, но и процентное соотношение слоев. Стандарт — это обычно 10-20% плакирующего слоя от общей толщины. Если вам предлагают 5% «для экономии», бегите. Такой слой не обеспечит нужной коррозионной стойкости, особенно если придется делать ремонтную сварку в будущем.
Во-вторых, спросите про метод соединения слоев. Горячая прокатка — это классика и надежность. Взрывная сварка (плакирование взрывом) тоже используется, но она имеет свои ограничения по размерам листов и часто дает неровную поверхность, что complicates дальнейшую обработку. Если завод молчит о технологии или говорит загадками «у нас свой фирменный метод», это красный флаг.
И главное — гарантия на сварные швы. Сам лист может быть идеальным, но если завод-изготовитель резервуара не умеет варить биметалл, вы получите дырявую бочку. Убедитесь, что у монтажной организации есть аттестация НАКС именно на сварку биметаллических соединений. Это не формальность. Это вопрос жизни и смерти вашего оборудования.
Логистика и сроки: Где узкое горлышко?
Не думайте, что оплатил счет — и через неделю машина у ворот. Производство биметаллических листов — процесс длительный. Цикл от заказа металла до выдачи готового листа может занимать от 45 до 90 дней. В 2026 году, с учетом загрузки заводов госзаказами, сроки могут растянуться до 4 месяцев.
Планируйте закупку заранее. Если ваш проект стартует весной, заказывайте металл осенью. Попытка купить «здесь и сейчас» приведет к тому, что вам предложат остатки со складов, которые лежали там три года. А биметалл, особенно с активными сплавами, при неправильном хранении (влажность, перепады температур) может потерять свойства на границе раздела.
Также учтите региональный фактор. Доставка тяжелого металла в центральную Россию относительно дешева. Но если ваш объект в Якутии или на Камчатке, логистика может съесть до 30% бюджета. В таких случаях иногда выгоднее найти локального производителя, даже если его цена за тонну выше на 10%. Экономия на фрахте часто перекрывает разницу в цене материала.
Технические нюансы, о которых молчат в сметах
Давайте поговорим о том, что реально происходит на стройплощадке. Резка биметаллического листа — это отдельная песня. Обычная газовая резка убивает кромку. Плазма — лучше, но требует настройки. Идеальный вариант — лазер или гидроабразив, но это дорого и доступно не всем. Если резать неправильно, вы получаете зону термического влияния, где слои могут расслоиться еще до начала сборки.
Кстати, о сборке. При гибке биметалла есть строгое правило: плакирующий слой должен быть снаружи радиуса изгиба. Если вы согнете лист наоборот, внутренний слой (плакировка) испытает колоссальное сжатие и может просто отвалиться кусками. Ошибки монтажников на этом этапе встречаются сплошь и рядом, потому что люди привыкли работать с монолитным металлом.
Еще один момент — антикоррозионная защита торцов. Казалось бы, очевидно? Но нет. Торцы листов, где видна основа, обязательно должны быть защищены. Часто про это забывают, и через полгода резервуар начинает ржаветь именно с краев, коррозия ползет под плакирующий слой. Это называется «подпленочная коррозия», и остановить ее потом практически невозможно.
Вердикт: Стоит ли игра свеч?
Подводя итог этому хаосу цифр, технологий и рисков, я могу сказать одно: резервуар из биметаллического листа в 2026 году остается безальтернативным лидером для средних и агрессивных сред, если у вас нет бюджета на цельный титан или дорогие никелевые сплавы. Но эпоха «легких решений» закончилась.
Теперь это игра для профессионалов. Вы не можете просто открыть каталог и тыкнуть пальцем. Вам нужна команда: грамотный технолог, который просчитает напряжения; надежный поставщик с прозрачной историей; и сварщики-виртуозы. Цена ошибки выросла многократно.
Мой совет? Не гонитесь за самой низкой ценой в тендере. Разница в 50 тысяч рублей на партии металла ничтожна по сравнению с риском остановки производства из-за leaks через год. Инвестируйте в качество металла и квалификацию исполнителей. В 2026 году выживут те, кто понимает, что биметалл — это сложный организм, требующий уважения и точного расчета, а не просто «железка с накладкой».
И последнее. Следите за новостями о новых российских разработках в области композитных материалов. Возможно, уже через пару лет биметалл уступит место чему-то более совершенному. Но пока — это наш рабочий инструмент. Используйте его с умом.