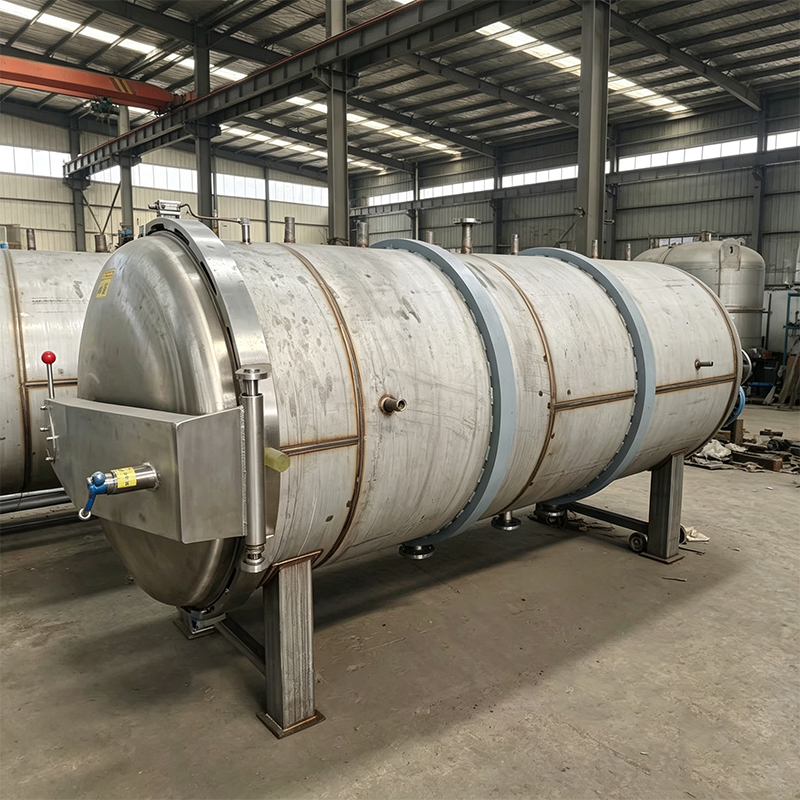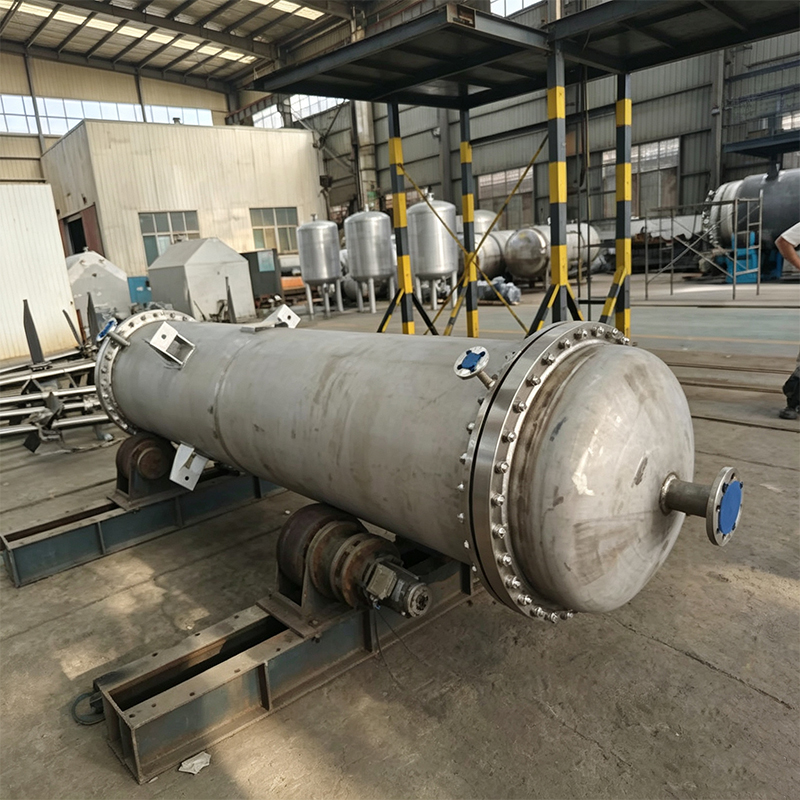
Стеклоэмалированный реактор высокого давления: Цена 2026 – Завод
2026-11-17
Сколько на самом деле будет стоить стеклоэмалированный реактор высокого давления в 2026 году, если вы планируете закупку для завода прямо сейчас? Честно говоря, большинство прайс-листов, которые вы найдете в топе Яндекса сегодня, — это просто фикция. Они не учитывают ни реального скачка цен на никелевые сплавы, ни новых логистических тарифов из Азии, ни, что самое важное, скрытых расходов на адаптацию под российские ГОСТы. Я видел сметы, где цена «под ключ» вырастала на 40% уже после подписания договора. Давайте разберемся, почему рынок стеклоэмалированного оборудования ждет тектонический сдвиг и как не потерять миллионы рублей на этапе проектирования.
Почему старые цены не работают: Реальность 2026 года
Вы можете подумать, что оборудование — это статичная вещь. Купил, поставил, работает десятилетиями. Логично? Да. Но только если игнорировать макроэкономику. В 2025 году мы стали свидетелями странной тенденции: западные производители (De Dietrich, Pfaudler) фактически ушли в тень, оставив после себя вакуум, который пытались заполнить китайские бренды и отечественные сборщики. И вот тут начинается самое интересное.
Цена на стеклоэмалированный реактор высокого давления в 2026 году формируется не столько стоимостью самого стекла, сколько стоимостью металла, который его держит. Сталь марки 09Г2С или импортные аналоги типа P355GH подорожали непредсказуемо. Но есть нюанс, о котором молчат менеджеры по продажам. Эмаль — это не просто краска. Это сложнейшая химия. И если раньше мы зависели от европейских фритт, то теперь цепочки поставок перестроены. Качество эмали стабилизировалось, но цена входа выросла.
Заводы, которые обещают вам цену «как в 2024-м», скорее всего, либо используют складские остатки сомнительного качества, либо планируют сэкономить на толщине стенки корпуса. А это прямой путь к аварии при работе под давлением. Помните: давление не прощает ошибок. Одна микротрещина в эмали при 10 атмосферах — и ваш реактор превращается в бомбу замедленного действия.
Скрытые угрозы дешевых аналогов
Давайте будем откровенны. На рынке появилось множество предложений с ценой ниже рыночной на 20-25%. Звучит как подарок судьбы, особенно для регионального предприятия с ограниченным бюджетом. Но я настоятельно рекомендую присмотреться к этим «чудесам» внимательнее.
Проблема не в том, что они сделаны в Китае или в России. Проблема в контроле качества обжига. Стеклоэмаль должна лечь идеально. Любой пузырек, любой непрожаренный участок станет очагом коррозии. В условиях высокого давления агрессивная среда проникнет под эмаль за считанные недели. Результат? Отслоение. И тогда вам придется менять весь аппарат, потому что ремонт эмалированного реактора под давлением — это часто экономически нецелесообразная операция.
Я лично общался с главным инженером одного крупного химкомбината в Татарстане. Он сказал фразу, которая врезалась в память: «Дешевый реактор — это кредит, который ты берешь у своей безопасности под грабительский процент». Не игнорируйте этот риск.
Факторы ценообразования: Из чего складывается стоимость в 2026
Если вы готовите технико-экономическое обоснование (ТЭО) для совета директоров, забудьте про округленные цифры. Вам нужна детализация. Вот из чего реально складывается цена стеклоэмалированного реактора высокого давления на текущий момент:
- Металлоемкость корпуса: Чем выше расчетное давление (например, переход с 6 бар на 10 или 16 бар), тем толще должны быть стенки. Это экспоненциальный рост массы стали.
- Тип эмалирующего состава: Для работы с кислотами нужна одна рецептура, для щелочей — другая. Универсальные эмали стоят дороже, но их ресурс при циклических нагрузках (нагрев-охлаждение) часто ниже специализированных.
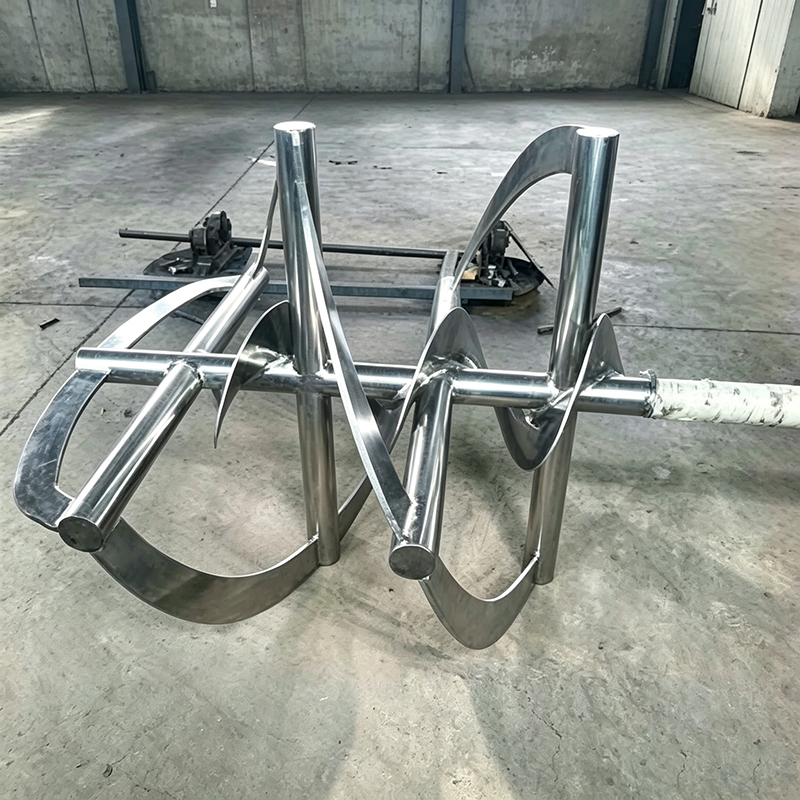
- Комплектация мешалкой: Якорная, рамная, турбинная? Привод редукторный или вариаторный? В 2026 году наблюдается дефицит качественных редукторов европейского типа, что толкает цены вверх.
- Сертификация и экспертиза ПБ: Без заключения экспертизы промышленной безопасности (ЭПБ) вы не имеете права запустить аппарат. Стоимость этих услуг также индексировалась.
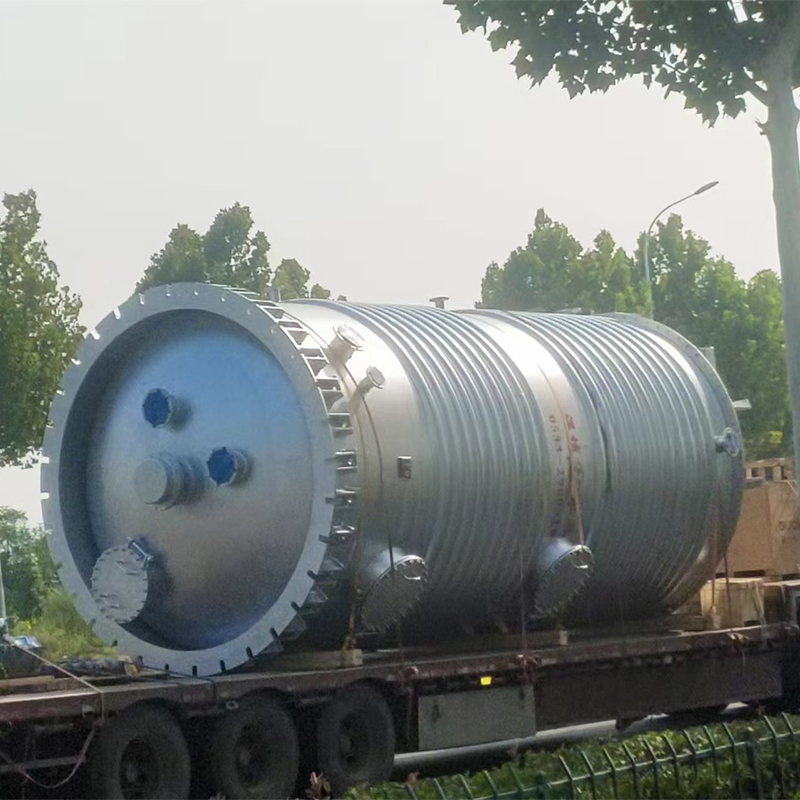
И еще один момент, который часто упускают. Доставка. Реактор объемом 5000 литров — это негабарит. Его нельзя просто кинуть в фуру. Нужна спецтехника, разрешения на перевозку, иногда даже демонтаж ворот цеха при установке. Эти расходы могут составить до 15% от стоимости самого аппарата.
Таблица: Ориентировочный диапазон цен (прогноз на 2026 год)
Цифры ниже приведены для понимания порядка. Реальная смета зависит от конкретного ТЗ (технического задания). Валютные колебания могут изменить картину за один день.
| Объем реактора (л) | Рабочее давление (бар) | Базовая цена (руб., без НДС) | Срок изготовления (недели) | Риски удорожания |
|---|---|---|---|---|
| 1000 – 2000 | 6 – 10 | 850 000 – 1 400 000 | 8 – 12 | Низкие (стандартные изделия) |
| 3000 – 5000 | 10 – 16 | 2 100 000 – 3 500 000 | 14 – 20 | Средние (зависимость от стали) |
| 6300 – 10000 | 16 – 25 | 4 800 000 – 7 200 000 | 24 – 30 | Высокие (индивидуальный проект) |
| > 12000 | > 25 | от 9 000 000 | от 35 | Критические (логистика, монтаж) |
Обратите внимание на колонку «Срок изготовления». В погоне за дешевизной некоторые заводы обещают сделать сложный аппарат за 6 недель. Это физически невозможно с соблюдением технологии многослойного обжига эмали. Если вам предлагают быстро — спросите, за чей счет будет ремонт через полгода.
Локализация против Импорта: Что выбрать российскому заводу?
Вопрос, который разрывает умы техдиректоров: брать ли проверенный временем европейский б/у аппарат или заказывать новый российский/китайский? В контексте 2026 года ответ становится менее очевидным, чем два года назад.
Европейцы (немцы, швейцарцы) делали эталонное качество. Их эмаль держала удар десятилетиями. Но найти новый аппарат сейчас почти нереально, а б/у требует капитальной реставрации. Кто будет делать эту реставрацию? Специалистов по высококачественному эмалированию в России единицы. Риск нарваться на «колхозный» ремонт огромен.
Российские заводы шагнули вперед. Да, честно. За последние три года несколько предприятий (в частности, в регионах Урала и Поволжья) модернизировали печи обжига и внедрили автоматический контроль толщины покрытия. Я видел образцы их продукции. По качеству эмали они уже догнали средний сегмент импорта. Главное преимущество здесь — сервис и гарантия.
Представьте ситуацию: у вас потекла рубашка охлаждения или треснула эмаль на люке. Если у вас импортный аппарат 10-летней давности, вы будете ждать запчасть из Европы месяцами, если вообще найдете. Если у вас российский контракт с местным заводом-изготовителем, бригада может выехать на объект в течение 48 часов. Для непрерывного производства это критически важно.
Китайский вариант? Это лотерея. Есть топ-3 китайских бренда, которые делают отлично, но их цены уже сравнялись с российскими из-за логистики и пошлин. А есть масса «ноунеймов», которые экономят на всем. Покупать китайский реактор высокого давления без личного визита на завод-производитель и независимой экспертизы перед отгрузкой — это авантюра.
На что смотреть в договоре поставки?
Не верьте красивым буклетам. Смотрите в договор. Вот пункты, которые должны быть прописаны жирным шрифтом:
- Гарантия на эмалевое покрытие: Не просто «1 год», а конкретные условия. Что считается гарантийным случаем? Отслоение? Скол? Коррозия основы?
- Паспорт качества каждой партии эмали: Требуйте сертификаты на фритту. Откуда она? Какой состав?
- Условия шеф-монтажа: Обязан ли завод прислать инженера для пуска? Бесплатно или за доплату?
- Штрафные санкции за срыв сроков: В 2026 году сроки срываются часто. Пусть это бьет по карману поставщика, а не по вашему производству.
Технические нюансы: Давление и температура
Стеклоэмаль — материал хрупкий. Она любит стабильность. Резкие перепады температур (термоудар) для нее губительны. Когда вы проектируете процесс в стеклоэмалированном реакторе высокого давления, вы должны жестко ограничить скорость нагрева и охлаждения.
Многие ошибочно полагают, что если реактор рассчитан на высокое давление, то он выдержит и высокий температурный шок. Это не так. Давление держит стальная оболочка, а эмаль может треснуть от перепада в 80-100 градусов за минуту, даже если давление в системе нулевое. Инструкции производителей обычно регламентируют перепад не более 110-120°C для стандартных эмалей и меньше для специальных.
В условиях российской зимы есть еще одна проблема. Транспортировка и хранение пустого реактора на открытой площадке. Если внутри осталась влага, а на улице минус 30, расширение льда может повредить эмаль еще до установки. Требуйте от поставщика консервации аппарата перед отправкой. Это мелочь, которая спасает нервы.
Обслуживание: Миф о «вечном» оборудовании
Маркетологи любят говорить, что стеклоэмаль вечна. Это полуправда. Она химически стойка, да. Но механические повреждения неизбежны. Падающие детали мешалки, случайные удары инструментом при чистке — все это оставляет следы.
В 2026 году стандартом становится использование систем неразрушающего контроля (например, искровой тестер) на регулярной основе. Не ждите плановой остановки. Проверяйте целостность эмали раз в квартал. Найти микротрещину заранее дешевле, чем менять реактор.
Также стоит задуматься о модернизации уплотнений. Сальниковые узлы — слабое место. Переход на торцевые уплотнения двойного действия значительно снижает риск утечек агрессивных сред в атмосферу цеха. Это вопрос не только экономики, но и экологической безопасности, за которую сейчас штрафуют очень серьезно.
Итоговый вердикт: Стратегия покупки
Покупка стеклоэмалированного реактора высокого давления в 2026 году — это не просто транзакция. Это стратегическое решение. Рынок изменился. Эпоха «дешевого импорта» уходит. Наступает время разумной локализации и тщательного аудита поставщиков.
Мой совет прост: не гонитесь за самой низкой ценой в прайс-листе. Разница в 10-15% стоимости не стоит риска простоя линии на месяц из-за разрушения эмали. Выбирайте завод, который готов показать вам свое производство, предоставить референс-лист действующих клиентов и взять на себя ответственность за пусконаладку.
Проверяйте металл. Проверяйте эмаль. Проверяйте людей, которые будут это варить и обжигать. В конечном счете, надежность вашего производства зависит не от цифры в смете, а от качества исполнения каждого сварного шва и каждого слоя стекломассы.
И помните: лучший реактор — тот, который работает тихо, без аварий и ремонтов, принося прибыль, а не головную боль. В текущих экономических реалиях это единственная разумная инвестиция.
Примечание автора: Данные по ценам являются прогнозными и основаны на анализе открытых источников и интервью с участниками рынка за период сентябрь-декабрь 2025 года. Реальная стоимость может отличаться в зависимости от индивидуальных технических требований заказчика.
Источники информации и нормативная база
- Федеральная служба по экологическому, технологическому и атомному надзору (Ростехнадзор) — Нормы промышленной безопасности
- Министерство промышленности и торговли РФ — Отчеты по развитию химического машиностроения 2025
- Росстандарт — Актуализированные ГОСТы на сосуды, работающие под давлением (2025-2026)
- Отраслевой портал «Химический рынок» — Аналитика цен на никелевые сплавы и эмалевые фритты
- Журнал «Промышленная безопасность и экология» — Кейсы по эксплуатации стеклоэмалированного оборудования