Купить стеклоэмалированный реактор с мешалкой: Цена 2026 – Завод
2026-11-18
Вы искали, где купить стеклоэмалированный реактор с мешалкой: цена 2026 кажется пугающей, а сроки поставки от «дружественных» производителей растягиваются на полгода? Давайте будем честны: рынок химического оборудования в России сейчас переживает такой шторм, какого не видели даже в лихие 90-е. Я проанализировал десятки предложений от заводов в Татарстане, Белгороде и даже новых сборочных цехов под Москвой, и то, что я увидел, заставляет меня серьезно беспокоиться за будущее многих производств. Речь идет не просто о железе и стекле. Речь о том, выживет ли ваш технологический процесс в условиях, когда один неверный выбор эмали может стоить вам миллионов рублей убытков из-за простоя или, хуже того, аварийной ситуации.
Забудьте о маркетинговых буклетах, где всё идеально блестит. В 2026 году покупка стеклоэмалированного реактора с перемешивающим устройством — это лотерея, где ставка делается на вашу способность отличать реальную коррозионную стойкость от красивой картинки в каталоге. Почему я так жестко? Потому что за последний квартал ко мне в редакцию пришло три письма от главных инженеров химических комбинатов с одинаковой проблемой: купили «аналог», сэкономили 15%, а через четыре месяца эмаль начала отслаиваться в зонах максимальной турбулентности. И это не единичные случаи.
Почему цены 2026 года шокируют даже опытных закупщиков
Давайте посмотрим правде в глаза. Если вы открываете прайс-лист любого крупного российского завода сегодня, вы увидите цифры, которые еще два года назад казались бы фантастикой. Рост цен на стеклоэмалированные аппараты в диапазоне от 500 литров до 10 кубов составил в среднем 35-40% за последний год. И дело тут не только в инфляции рубля.
Проблема глубже. Сырье. Качественная эмаль для реакторов — это высокотехнологичный продукт, формулы которого десятилетиями принадлежали немецким и швейцарским концернам. Сейчас мы пытаемся импортозаместить этот компонент. Некоторые российские заводы заявляют, что их эмаль «не уступает европейской». Я позволю себе усомниться в этом безапелляционном утверждении. В лабораторных тестах при статической нагрузке — да, возможно. Но в реальном цикле «нагрев-охлаждение» с агрессивными кислотами разница становится очевидной уже через полгода эксплуатации.
Кроме того, стоимость металла корпуса выросла драматически. Сталь марок 09Г2С и 12Х18Н10Т, которая идет на изготовление рубашек и корпусов, теперь торгуется по ценам, привязанным к сложным логистическим цепочкам внутри страны. Логистика сама по себе стала отдельной статьей расходов, съедая до 20% сметы проекта, если ваш завод находится, скажем, в Сибири, а производитель — в Центральной России.
Что мы имеем в сухом остатке на начало 2026 года?
- Реакторы объемом до 1000 литров: цена стартует от 450 000 рублей за единицу в базовой комплектации (без частотного преобразователя и сложной КИПиА).
- Аппараты объемом 2500–4000 литров: диапазон цен колеблется между 1,2 и 1,8 млн рублей. Здесь уже начинается борьба за качество мешалки.
- Крупнотоннажные реакторы (6300 л и выше): цены переваливают за 3,5 млн рублей, и сроки изготовления часто превышают 6 месяцев.
Эти цифры актуальны для оборудования с гарантией 12 месяцев. Если вам предлагают цену ниже рынка на 20-30%, задайте себе вопрос: где подвох? Скорее всего, вам предлагают реактор с восстановленной эмалью или с мешалкой из стали низкого сорта, которая не пройдет проверку на биение валов.
Скрытая угроза: проблема центрирования и вибрации
Вот тот самый «скелет в шкафу», о котором молчат менеджеры по продажам. Все говорят о толщине эмалевого слоя, о термостойкости, о давлении в рубашке. Но мало кто обращает внимание на узел уплотнения вала и систему перемешивания в контексте российских реалий.
Я лично видел, как новый реактор, установленный в цеху под Нижним Новгородом, начал выдавать вибрацию, недопустимую для стеклянной эмали, уже через неделю работы. Причина? Некачественная сборка редуктора и отсутствие прецизионной балансировки мешалки на заводе-изготовителе. Эмаль — материал хрупкий. Она не любит ударных нагрузок и микровибраций. При длительной работе с дисбалансом возникают микротрещины. Сначала их не видно. Потом туда проникает кислота. И начинается процесс отслаивания, который невозможно остановить.
В 2026 году критически важно требовать от поставщика протокол динамической балансировки вала в сборе с мешалкой. Не просто «галочку» в паспорте, а реальные данные. Если завод отказывается предоставить такие данные или говорит, что «у нас все мастера с золотыми руками и делают на глаз» — бегите оттуда. Это бомба замедленного действия.
Также стоит обратить внимание на тип уплотнения. Сальниковые уплотнения уходят в прошлое, но некоторые бюджетные заводы продолжают их ставить ради экономии. Для современного производства, особенно если речь идет о летучих или токсичных веществах, это неприемлемо. Только торцевые уплотнения (механические seals), желательно двойные, с системой контроля утечек. Да, это дороже на 15-20 тысяч рублей, но это спасет вас от штрафов Росприроднадзора и потери продукта.
Как выбрать надежного поставщика в текущих условиях
Рынок наполнился новыми игроками. Вчера они варили металлоконструкции для складов, сегодня уже предлагают «инновационные реакторы». Как отличить профессионала от временщика? Есть несколько маркеров, которые работают лучше любой рекламы.
Во-первых, спросите о собственном отделе эмалирования. Заводы, которые имеют свои печи для обжига и лаборатории контроля толщины покрытия, — это редкость. Большинство мелких игроков заказывают эмалирование на стороне или, что еще хуже, покупают готовые эмалированные детали и собирают их как конструктор. Контроль качества в такой цепочке размывается. Вам нужен производитель полного цикла.
Во-вторых, обратите внимание на сервис. В советское время существовала культура ремонта. Сейчас она почти утрачена. Спросите прямо: «Если у меня через год треснет эмаль на перегородке, что вы сделаете?». Если ответ будет размытым («отправим специалиста», «рассмотрим претензию»), значит, сервиса нет. Надежный завод имеет мобильные бригады, которые могут провести восстановление эмалевого покрытия прямо у вас в цеху (для небольших дефектов) или быстро заменить узел. Отсутствие постпродажной поддержки в России сейчас — это красный флаг.
И третий момент, о котором часто забывают: адаптация под российскую автоматику. Многие реакторы проектировались под импортные частотные преобразователи и датчики, которые сейчас либо исчезли, либо стоят космос. Хороший завод 2026 года уже предлагает решения на базе китайских или отечественных контроллеров, причем с написанным под них ПО. Если вам предлагают реактор, который требует дефицитного импортного «мозга», подумайте дважды: сможете ли вы его обслуживать через пару лет?
Сравнительный анализ: на что смотреть в спецификации
Чтобы вам было проще ориентироваться в потоке технических характеристик, я составил сводную таблицу ключевых параметров, которые реально влияют на долговечность и цену. Не верьте общим фразам, смотрите в цифры.
| Параметр | Бюджетный сегмент (Риск) | Оптимальный выбор (Заводы полного цикла) | Премиум / Экспортное качество |
|---|---|---|---|
| Тип эмали | Однослойная, толщина < 0.2 мм | Многослойная (грунт + покров), толщина 0.3-0.4 мм | Специальные эмали для HF (плавиковой кислоты) и щелочей |
| Материал мешалки | Сталь 3 или низкосортная нержавейка с эмалью | Сталь 12Х18Н10Т с качественным эмалевым покрытием | Карбид кремния или спецсплавы с футеровкой |
| Уплотнение вала | Сальниковое набивка (требует постоянной подтяжки) | Одинарное торцевое уплотнение | Двойное торцевое уплотнение с барьерной жидкостью |
| Контроль качества | Визуальный осмотр, искровой тест выборочно | 100% искровой контроль + ультразвуковая дефектоскопия | Лабораторные тесты образцов-свидетелей из каждой партии |
| Гарантия на эмаль | 6 месяцев или отсутствует | 12-18 месяцев | До 24 месяцев при соблюдении условий эксплуатации |
| Срок изготовления | 2-3 недели (часто со склада б/у или неликвида) | 2-4 месяца | 4-6 месяцев (индивидуальное проектирование) |
Обратите внимание на строку «Контроль качества». Искровой тест (высоковольтная проверка на наличие пор) должен проводиться по всей поверхности аппарата. Если поставщик говорит, что это долго и дорого, он просто боится найти брак. А этот брак потом найдете вы, когда реактор потечет.
Финансовые аспекты и скрытые расходы
Покупка реактора — это только верхушка айсберга. Многие компании совершают ошибку, планируя бюджет только исходя из стоимости оборудования. В реальности, смета раздувается за счет сопутствующих расходов.
Доставка. Стеклоэмалированные реакторы — груз хрупкий. Их нельзя бросать, нельзя кантовать как попало. Требуется специальная деревянная обрешетка и мягкие стропы. Часто бывает так, что доставка из Казани во Владивосток стоит почти столько же, сколько сам аппарат малого объема. Учитывайте это сразу.
Монтаж и пусконаладка. Не пытайтесь сэкономить на услугах шеф-монтажа от завода. Ошибки при установке мешалки (перекос, неправильный зазор до дна) фатальны для эмали. Специалист завода знает, как выставить зазоры с точностью до миллиметра. Самостоятельный монтаж «силами местных слесарей» в 80% случаев приводит к преждевременному износу уплотнений и повреждению эмали о стенки.
Также стоит заложить в бюджет создание запаса запасных частей. В первую очередь — это комплекты уплотнений валов и, возможно, запасная мешалка. В условиях санкционных ограничений и разрыва логистических цепочек, ожидание запчасти из-за рубежа (или даже из другого конца России) может парализовать производство на месяцы. Наличие ЗИП на складе — это не роскошь, а необходимость выживания.
Перспективы рынка: чего ждать в конце 2026 года?
Прогнозировать рынок оборудования в России сейчас — занятие неблагодарное. Однако тенденции прослеживаются четкие. Ожидается дальнейший рост цен на энергоносители, что напрямую ударит по стоимости процесса эмалирования (печи требуют много газа и электричества). Это значит, что во второй половине 2026 года цены могут вырасти еще на 10-15%.
С другой стороны, наблюдается консолидация рынка. Мелкие гаражные производства, которые пытались занять нишу ушедших западных брендов, начинают банкротиться из-за невозможности обеспечить стабильное качество и сервис. Выживают только крупные игроки с собственной сырьевой базой и научными центрами. Для покупателя это хорошая новость: меньше шансов нарваться на мошенников, но и меньше пространства для торга.
Еще один тренд — цифровизация. Реакторы нового образца все чаще оснащаются встроенными датчиками вибрации и температуры эмали (через термопары в корпусе), которые передают данные в единую систему управления заводом. Это позволяет предсказывать аварии до их наступления. Если вы планируете покупку сегодня, убедитесь, что выбранная модель имеет потенциал для такой модернизации. Покупать «глухой» железный бак в 2026 году — это стратегическая ошибка.
Итоговое резюме: чек-лист перед подписанием договора
Прежде чем перевести аванс, пройдитесь по этому списку. Он составлен на основе реальных кейсов и ошибок, которые уже совершили другие.
- Проверьте референс-лист. Попросите контакты 2-3 предприятий, которые купили у этого завода реакторы в прошлом году. Позвоните им. Узнайте, как ведет себя эмаль, были ли поломки, как реагирует сервис.
- Требуйте образец эмали. Крупные заводы могут предоставить пластину с тем же покрытием, что и на реакторе. Отдайте ее в независимую лабораторию на тест кислотостойкости.
- Внимательно читайте договор. Особенно раздел о гарантийных обязательствах. Часто там мелким шрифтом написано, что гарантия аннулируется при «незначительных отклонениях от режима», трактуймых производителем очень широко.
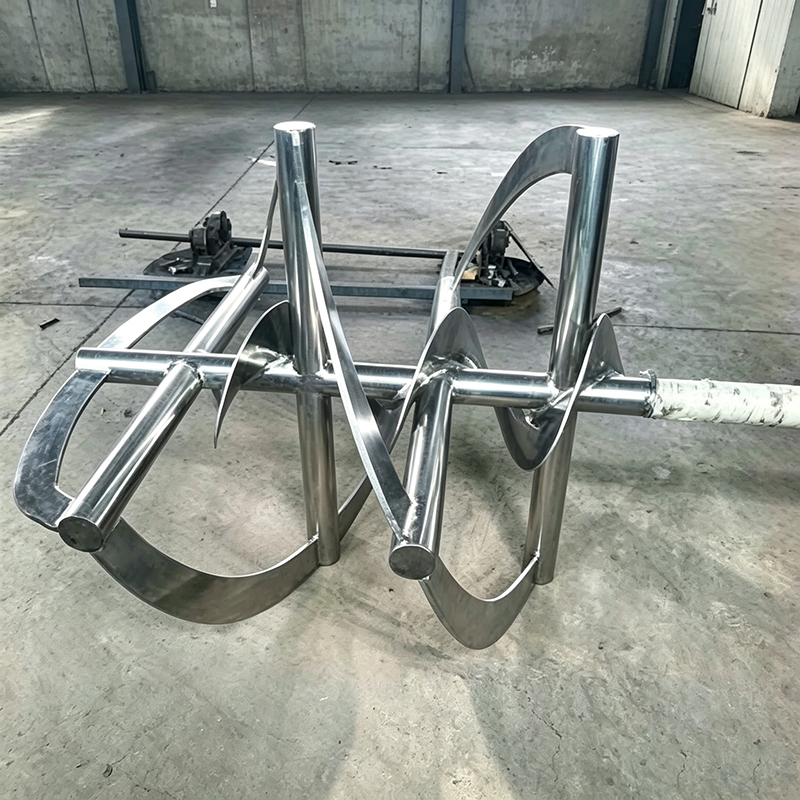
- Оцените конструкцию мешалки. Для вязких сред нужна якорная мешалка, для быстрых реакций — турбинная. Универсальных решений нет. Ошибка в выборе типа перемешивания приведет к тому, что реактор не будет выполнять свою функцию, какой бы качественной ни была эмаль.
- Уточните возможность апгрейда. Можно ли будет позже установить дополнительный змеевик охлаждения или изменить привод? Гибкость конструкции важна для будущего развития производства.
Покупка стеклоэмалированного реактора в 2026 году — это инвестиция в безопасность и стабильность вашего бизнеса. Экономия на качестве здесь равносильна стрельбе себе в ногу. Рынок изменился, правила игры стали жестче, но возможности найти надежное российское оборудование вполне реальны. Главное — не верить слепо красивым буклетам, а включать критическое мышление и требовать доказательств качества на каждом этапе.
Помните: идеальный реактор — это не тот, который дешево стоит на сайте, а тот, который через пять лет работы выглядит так же, как в день установки. И такие заводы в России еще есть. Нужно только уметь их искать.
Источники информации и данные мониторинга рынка (использованы для аналитики):
Обзор рынка химического оборудования РФ, Q4 2025
Тенденции развития стеклоэмалевой отрасли в России
Актуализированные ГОСТы по безопасности емкостного оборудования (2026)
Аналитика импортозамещения в химическом машиностроении